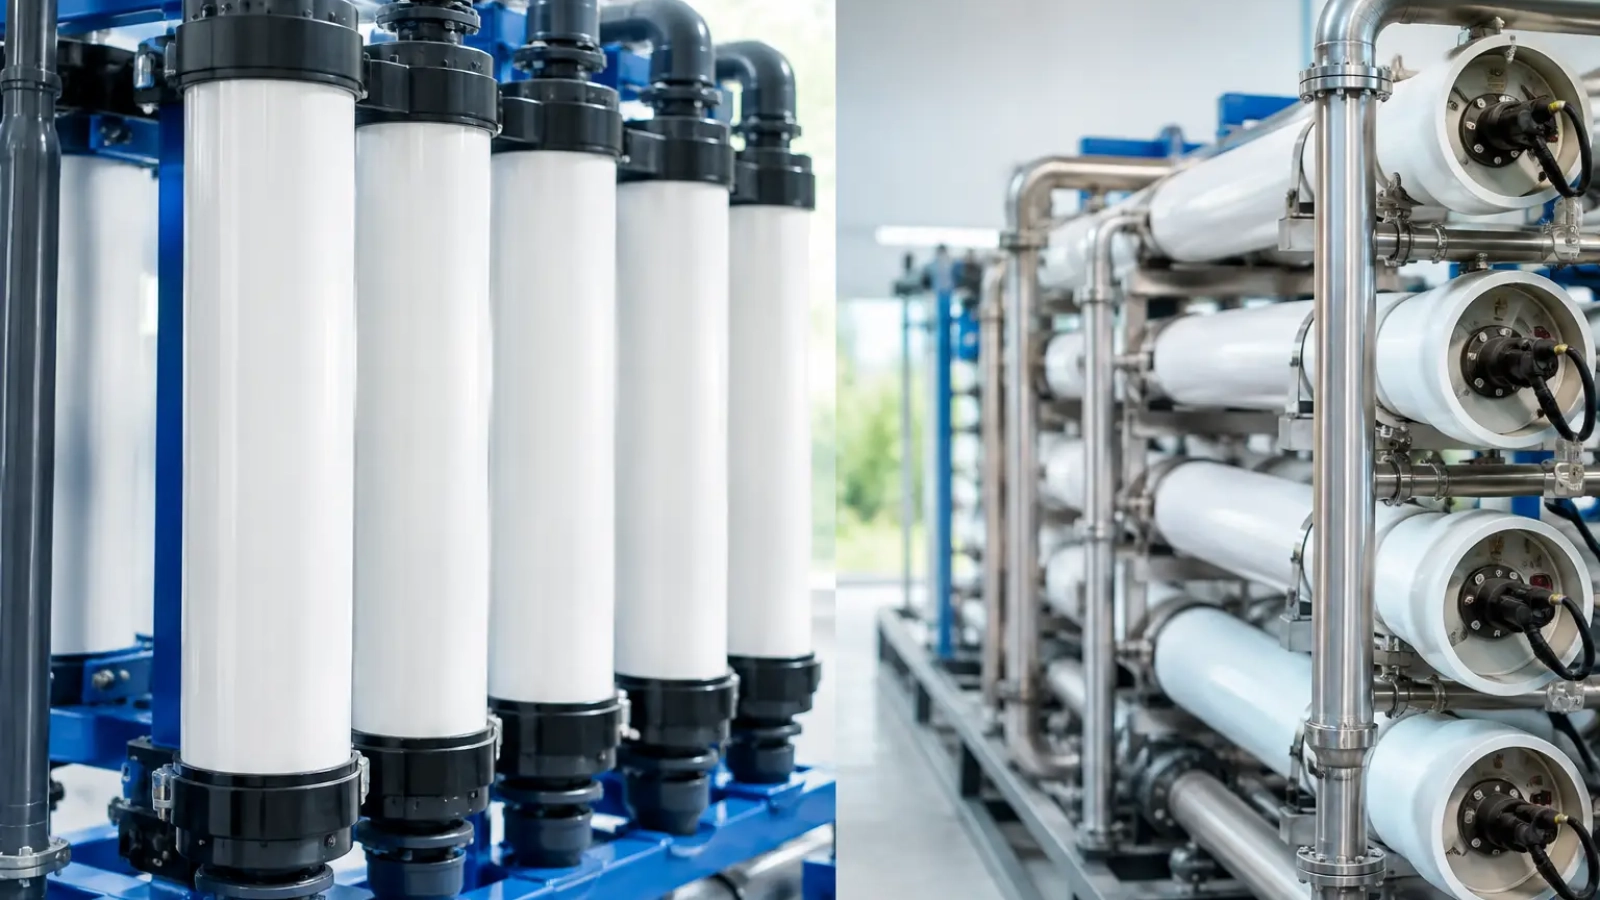
Una caída recurrente de flujo, una descarga fuera de especificación o una membrana de ósmosis inversa con ensuciamiento prematuro suelen tener el mismo origen: la etapa de pretratamiento no fue seleccionada para la carga real del agua. La decisión entre ultrafiltración versus microfiltración industrial no debe basarse únicamente en el tamaño de poro. Define la estabilidad del proceso, el consumo de químicos, la frecuencia de limpieza, la recuperación de agua y el riesgo operativo de toda la planta.
Ambas tecnologías son procesos de separación por membranas impulsados principalmente por presión. Sin embargo, retienen contaminantes distintos y responden de manera diferente a variaciones de sólidos suspendidos, aceites, materia orgánica, microbiología y composición química. Elegir la alternativa correcta exige revisar el objetivo de calidad y el comportamiento del agua durante condiciones normales y picos de operación.
Diferencias entre ultrafiltración y microfiltración industrial
La microfiltración opera habitualmente con poros en el intervalo aproximado de 0.1 a 10 micras. Es una tecnología eficaz para remover sólidos suspendidos, sedimentos, partículas visibles, parte de los coloides de mayor tamaño, algas y bacterias. Por ello, se utiliza con frecuencia para clarificar corrientes de proceso, reducir turbidez y proteger equipos posteriores cuando la carga de sólidos es relevante.
La ultrafiltración trabaja con poros más finos, típicamente entre 0.01 y 0.1 micras, o se especifica mediante corte de peso molecular. Además de sólidos finos y bacterias, puede retener coloides más pequeños, macromoléculas, emulsiones de aceite y una fracción importante de virus, dependiendo de la membrana y de las condiciones de operación. Esta capacidad permite entregar agua con turbidez muy baja y un índice de ensuciamiento más controlado para sistemas de ósmosis inversa.
La diferencia práctica no es que una tecnología sea superior en cualquier escenario. La microfiltración suele ofrecer mayor tolerancia frente a partículas grandes y ciertas corrientes con sólidos altos. La ultrafiltración entrega una barrera más fina, pero puede requerir un control más riguroso de incrustación, materia orgánica y presión transmembrana.
Qué contaminantes remueve cada tecnología
La microfiltración es adecuada cuando el problema principal son partículas, lodos, fibras, arenas finas, microorganismos de mayor tamaño o turbidez elevada. En sectores como papel, textil, alimentos y manufactura, puede formar parte de un tren para recuperar agua de enjuague o acondicionar corrientes antes de etapas de tratamiento posteriores.
La ultrafiltración tiene una ventaja clara cuando la calidad de entrada cambia por emulsiones, coloides, proteínas, biopolímeros o sólidos muy finos. En efluentes industriales con aceite emulsionado, por ejemplo, una membrana de UF puede contribuir a una separación más consistente que una MF, siempre que exista un pretratamiento que limite aceites libres, grasas y picos severos de sólidos.
Ninguna de las dos tecnologías está diseñada para remover sales disueltas, dureza, sílice reactiva, metales en forma iónica o compuestos de bajo peso molecular. Si el objetivo es disminuir conductividad o producir agua de alta pureza, la ultrafiltración o microfiltración normalmente deben complementarse con ósmosis inversa, intercambio iónico, electrodeionización u otra etapa de separación adecuada.
La presión no es el único indicador de desempeño
En planta, es común evaluar una membrana por el caudal que produce. Ese dato es relevante, pero no basta. El desempeño debe seguirse mediante flujo normalizado, presión transmembrana, turbidez de permeado, recuperación, frecuencia de retrolavado y tendencia de limpiezas químicas.
Una microfiltración puede operar a presiones relativamente bajas y entregar altos flujos cuando el agua contiene principalmente partículas separables por tamaño. En cambio, la ultrafiltración requiere vencer una resistencia mayor, especialmente si hay materia orgánica o coloides que forman una capa de ensuciamiento sobre la membrana. Si el flujo disminuye y la presión transmembrana aumenta de forma sostenida, el sistema está perdiendo capacidad efectiva, incluso si todavía cumple con el caudal mínimo.
También importa la configuración. Los sistemas de membranas sumergidas pueden ser convenientes en ciertas aplicaciones de efluentes, mientras que los módulos presurizados suelen facilitar su integración en trenes compactos de pretratamiento para ósmosis inversa. La selección debe considerar espacio disponible, automatización, continuidad requerida, facilidad de limpieza y capacidad del personal de operación.
Ultrafiltración versus microfiltración industrial para reúso
Cuando una planta busca reutilizar agua, el criterio debe comenzar por el uso final, no por la tecnología disponible. El agua destinada a torres de enfriamiento, lavado de patios, servicios generales, enjuagues o alimentación de ósmosis inversa tiene exigencias distintas. Una calidad suficiente para lavado puede ser inadecuada como pretratamiento de una membrana de ósmosis inversa.
Para reúso en sistemas de enfriamiento, la microfiltración puede ser suficiente si se busca controlar sólidos y turbidez, y si la química del agua se maneja con un programa adecuado de inhibición de corrosión, control de incrustación y biocidas. Si se requiere una calidad más estable para limitar ensuciamiento microbiológico y coloidal, la ultrafiltración suele justificar su mayor nivel de separación.
En proyectos de reúso que incluyen ósmosis inversa, la UF se selecciona con frecuencia por la consistencia del permeado. Puede disminuir la carga sobre los cartuchos de seguridad y reducir eventos de fouling en las membranas de ósmosis. Aun así, no sustituye el análisis de índice de ensuciamiento, materia orgánica, hierro, manganeso, aceites y compatibilidad química de la corriente.
Costo total, no sólo inversión inicial
Una comparación objetiva debe incluir inversión, energía, membranas, limpieza química, agua de retrolavado, disposición de concentrados, refacciones, automatización y horas de operación. Una microfiltración puede implicar una inversión inicial menor en algunos casos, pero generar costos mayores si la calidad de permeado no evita ensuciamiento en equipos posteriores.
Por otro lado, instalar ultrafiltración donde sólo se requiere remoción de sólidos gruesos puede elevar el costo sin crear valor operativo proporcional. El punto de equilibrio aparece cuando se calcula el costo de las paradas, el reemplazo anticipado de membranas de ósmosis, el consumo de químicos y el volumen de agua que la planta deja de reutilizar por falta de estabilidad.
Antes de definir tecnología, conviene evaluar al menos cuatro variables: la calidad promedio y máxima del influente, el caudal pico y continuo, la calidad requerida en el permeado y el destino de los rechazos o retrolavados. A estas variables se suma una quinta que suele pasarse por alto: la variabilidad por turno, lote de producción o temporada. Un agua aparentemente estable en un muestreo puntual puede comportarse de forma muy distinta durante arranques, lavados de línea o descargas de proceso.
Cómo reducir riesgos en la selección de membranas
El análisis de laboratorio es necesario, pero no siempre anticipa el ensuciamiento real. Las pruebas piloto o de tratabilidad permiten observar la recuperación alcanzable, la necesidad de coagulación previa, la eficacia de retrolavados y la respuesta ante limpiezas químicas. También ayudan a determinar si una corriente requiere ecualización antes de llegar a las membranas.
El pretratamiento sigue siendo decisivo. Rejas, tamices, separación de aceites libres, sedimentación, flotación por aire disuelto, coagulación-floculación o filtros multimedia pueden proteger la membrana y estabilizar el sistema. La secuencia exacta depende del efluente. Una membrana no corrige por sí sola una mala separación de aceites ni compensa variaciones extremas de pH, temperatura o sólidos.
La operación debe sustentarse en límites claros de alarma y procedimientos definidos para retrolavado, limpieza química y preservación durante paros. Medir diferencial de presión sin relacionarlo con flujo y temperatura puede ocultar una pérdida gradual de capacidad. Del mismo modo, dosificar químicos sin confirmar compatibilidad con el material de membrana puede acortar su vida útil.
La mejor decisión no es elegir la barrera más fina, sino diseñar una línea de tratamiento que proteja activos, entregue la calidad requerida y mantenga costos controlados durante toda su vida útil. Un diagnóstico técnico de la corriente, acompañado por pruebas representativas y seguimiento operativo, convierte a la microfiltración o ultrafiltración en una herramienta confiable para avanzar hacia un reúso de agua viable en planta.

Add a Comment