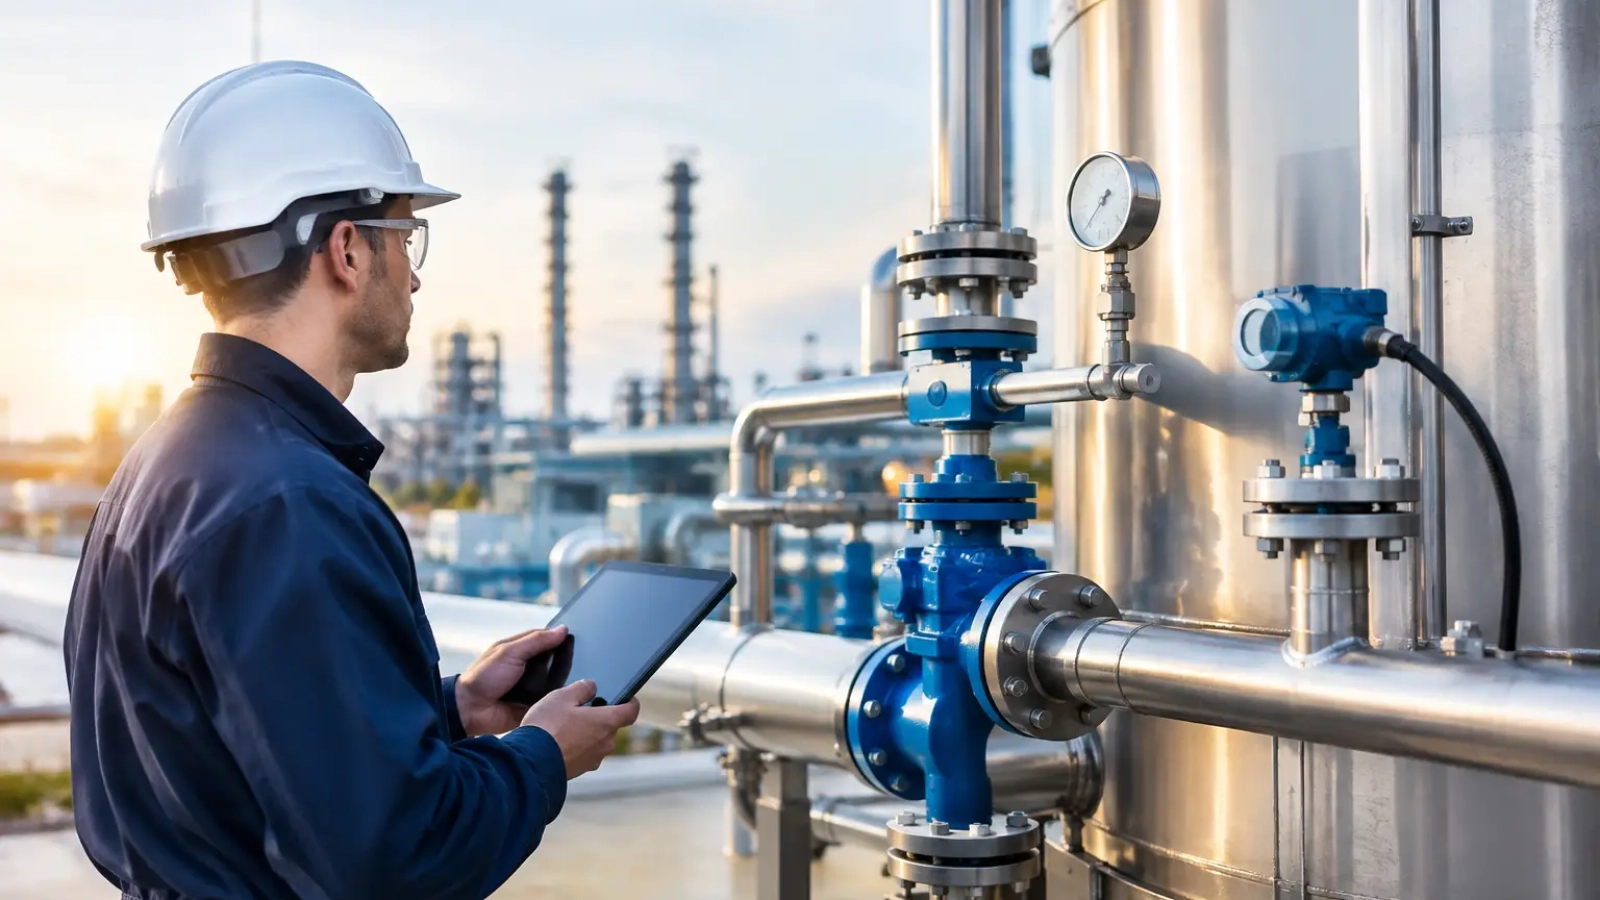
Una línea de retorno de condensado que descarga al drenaje no solo pierde agua caliente. También pierde energía ya pagada, químicos de tratamiento y capacidad disponible en el sistema de calderas. Por eso, las tecnologías para recuperar condensado deben evaluarse como una decisión de eficiencia térmica y protección de activos, no como un accesorio del cuarto de máquinas.
En una planta industrial, el condensado puede regresar con temperaturas cercanas a las del vapor que lo generó. Reutilizarlo reduce la demanda de agua de reposición, disminuye el combustible requerido para elevar la temperatura de alimentación y limita la carga sobre suavizadores, ósmosis inversa o sistemas de desmineralización. Sin embargo, el retorno solo produce resultados sostenibles cuando se controla su calidad y se selecciona una tecnología compatible con la presión, el proceso y los riesgos de contaminación de cada circuito.
Por qué no todo condensado debe volver directo a la caldera
El condensado suele tener baja concentración de sales disueltas y una temperatura elevada, características favorables para la alimentación de calderas. Aun así, su calidad depende del punto donde se origina. El condensado procedente de serpentines de proceso, intercambiadores, prensas, secadores o equipos con contacto indirecto puede arrastrar hidrocarburos, materia orgánica, solventes, sales o partículas por una fuga interna.
Retornar un condensado contaminado sin verificación puede provocar espuma, arrastre de sólidos, corrosión bajo depósito y descontrol de los ciclos de concentración. En sectores alimenticios, químicos, textiles, papelero o petroquímico, este riesgo requiere una segregación clara entre retornos limpios, retornos de calidad incierta y corrientes que deben enviarse a tratamiento o descarga.
La primera pregunta no es cuánto condensado se puede recuperar, sino cuál se puede recuperar de forma segura. Un balance de masa y energía, acompañado por muestreo representativo, permite determinar temperatura, caudal, conductividad, pH, hierro, aceites y otros parámetros específicos del proceso. Con esa información se define el tren de recuperación adecuado.
Tecnologías para recuperar condensado según la aplicación
No existe una solución única para todas las plantas. La tecnología correcta depende de la presión del vapor, la distancia de retorno, la elevación hidráulica, la presencia de vapor flash y la variabilidad de la carga. En instalaciones con varias áreas de proceso, normalmente conviene combinar equipos y controles en lugar de concentrar todo el retorno en un solo punto.
Tanques receptores y bombeo de condensado
El sistema más común integra trampas de vapor, tuberías de retorno, un tanque receptor ventilado y bombas de condensado. Las trampas descargan el condensado y evitan, cuando están bien seleccionadas y mantenidas, la pérdida continua de vapor vivo. El tanque recibe los retornos, separa parte del vapor flash y proporciona volumen de amortiguamiento para que las bombas trabajen con estabilidad.
Las bombas deben dimensionarse considerando caudal máximo, presión disponible en la descarga, temperatura y presión neta positiva de succión. Un error frecuente es seleccionar una bomba solo por caudal nominal. Cuando el condensado está cerca de su punto de ebullición, una caída de presión en succión puede generar cavitación, ruido, daño mecánico e inestabilidad en el retorno.
En sistemas con contrapresión elevada o grandes distancias, pueden utilizarse unidades de bombeo mecánicas accionadas por vapor o aire. Estas alternativas son útiles donde la energía eléctrica es limitada o donde se busca resolver problemas puntuales de elevación sin alterar toda la red. Su conveniencia debe revisarse frente al consumo de vapor motriz y las condiciones reales de operación.
Recuperación de vapor flash
Cuando el condensado de alta presión pasa a una zona de menor presión, una fracción se revaporiza. Ese vapor flash no debe considerarse una pérdida inevitable. Un tanque flash correctamente diseñado permite separar el vapor generado y dirigirlo a usos de menor presión, como precalentamiento, lavado, trazas térmicas o equipos que operan con vapor de baja presión.
La recuperación de flash es especialmente atractiva cuando existen consumidores cercanos y simultáneos. Si no hay demanda térmica estable, enviar vapor flash a una red sin control puede generar contrapresión y afectar el desempeño de trampas y equipos. En esos casos, puede ser más conveniente evaluar acumulación, intercambio térmico o ajustes al esquema de distribución de vapor.
Pulido y separación de contaminantes
Para retornos de calidad variable, el acondicionamiento previo protege la caldera y permite aprovechar corrientes que de otro modo se desecharían. Dependiendo del contaminante, el sistema puede incluir separación por gravedad, coalescencia para aceites, filtración de partículas, carbón activado, resinas de intercambio iónico o tecnologías de membrana.
El uso de carbón activado, por ejemplo, puede ayudar frente a ciertos compuestos orgánicos, pero no resuelve un problema de sales disueltas. La ósmosis inversa puede reducir conductividad y contaminantes específicos, aunque implica rechazo, consumo energético y pretratamiento. Por ello, no es recomendable instalar tecnologías de pulido por rutina: primero debe identificarse la fuente de contaminación y validar la factibilidad técnica y económica del tratamiento.
Un enfoque efectivo es instalar un tanque de condensado de calidad dudosa. Desde ahí, la corriente puede analizarse antes de enviarla al tanque de alimentación o desviarse automáticamente al drenaje o a una planta de efluentes cuando excede los límites establecidos. Esta segregación evita que una sola fuga comprometa el inventario completo de agua de caldera.
Instrumentación y desvío automático
La recuperación confiable depende de medición continua. Los analizadores de conductividad son una barrera inicial valiosa para detectar contaminación iónica, mientras que los monitores de hidrocarburos, pH, turbidez o carbono orgánico total pueden justificarse en procesos de mayor riesgo. Las alarmas deben tener límites definidos a partir de la calidad objetivo del agua de alimentación y del comportamiento histórico de cada retorno.
Una válvula de desvío automática puede enviar el condensado fuera del sistema al detectar una condición anormal. Para que esta protección funcione, el arreglo debe contemplar calibración, limpieza de sensores, pruebas funcionales y una lógica de control que evite desvíos innecesarios por variaciones transitorias. La automatización sin mantenimiento solo traslada el riesgo de un punto a otro.
Cómo seleccionar la solución con mejor retorno operativo
La evaluación debe iniciar con un diagnóstico de campo. Es necesario levantar los puntos de generación de condensado, presiones de vapor, estado de trampas, temperaturas, diámetros de tubería, distancias, elevaciones y destinos actuales de cada corriente. También conviene revisar el consumo de agua de reposición, combustible, químicos y purgas de la caldera.
Con esos datos, el proyecto puede priorizarse por etapas. Primero se corrigen fugas de vapor, trampas fallidas y retornos que hoy se pierden por deficiencias hidráulicas. Después se incorporan bombeo, recuperación de flash o segregación de corrientes. Finalmente, se evalúan tratamientos de pulido para retornos cuya recuperación justifique la inversión y el costo de operación.
El indicador económico no debe limitarse al volumen de agua recuperada. El condensado caliente reduce la energía necesaria para alcanzar la temperatura de alimentación, disminuye el uso de combustible y puede bajar la necesidad de productos químicos al reducir el aporte de sales. También hay beneficios menos visibles: menor carga hidráulica en efluentes, mayor estabilidad de la caldera y menor exposición a paros por corrosión o contaminación.
El programa químico es parte del diseño
Recuperar condensado aumenta el valor del sistema, pero también exige mayor control de corrosión. El dióxido de carbono y el oxígeno disuelto pueden atacar líneas de retorno, receptores y equipos de alimentación. La selección de neutralizantes, aminas fílmicas u otros productos debe responder a la metalurgia, la presión, el perfil de condensado y las restricciones del proceso.
Asimismo, una dosificación mal ajustada puede llegar al retorno y alterar los parámetros analíticos. Por esta razón, el monitoreo de condensado debe integrarse con el programa de tratamiento de calderas, no operar de forma aislada. Químicos Roma desarrolla programas técnicos que consideran la calidad del agua, el estado de los activos y las condiciones particulares de cada operación para sostener resultados medibles.
Indicadores que confirman que el sistema funciona
Una vez implementada la recuperación, el desempeño debe verificarse mediante indicadores operativos. El porcentaje de retorno respecto al condensado generado muestra el aprovechamiento real. La temperatura del agua de alimentación permite observar la contribución térmica. La reducción de agua de reposición, combustible y purgas cuantifica el impacto económico.
También deben revisarse la conductividad del condensado, los eventos de desvío, el consumo de químicos, la corrosión en líneas de retorno y el historial de mantenimiento de trampas y bombas. Un sistema que recupera mucho volumen pero requiere paros frecuentes o genera contaminación recurrente no está optimizado.
El mejor proyecto de recuperación no es necesariamente el de mayor complejidad. Es el que devuelve a la caldera el condensado correcto, a la temperatura adecuada y con una calidad controlada. Empezar con medición, segregación y mantenimiento disciplinado permite convertir una pérdida térmica cotidiana en una mejora continua para la planta.

Add a Comment