El vapor contaminado suele anunciar un problema antes de que sea visible
Cuando un intercambiador pierde eficiencia, una válvula comienza a fallar o aparece humedad donde debería haber vapor seco, la pregunta operativa es inmediata: qué causa arrastre en caldera. No es una condición menor. El arrastre lleva gotas de agua, sales disueltas y sólidos desde el cuerpo de la caldera hacia la red de vapor, con efectos directos sobre equipos críticos, calidad de producto, consumo energético y continuidad de planta.
En operaciones industriales, el problema rara vez se explica por una sola variable. Puede originarse en el control químico del agua, en cambios repentinos de carga, en un nivel de operación inadecuado o en deficiencias de separación interna. Identificar el mecanismo dominante permite corregir la causa raíz, en lugar de limitarse a atender sus consecuencias.
Qué es el arrastre en una caldera
El arrastre ocurre cuando el vapor que sale de la caldera transporta agua líquida y contaminantes no volátiles. En condiciones estables, los separadores internos y el espacio de vapor retienen las gotas de agua para que solo el vapor seco avance hacia el cabezal. Si esta separación se altera, parte del agua de caldera acompaña al vapor.
El resultado puede ser un incremento de sólidos disueltos totales en el condensado, depósitos en sobrecalentadores, contaminación de procesos alimenticios o farmacéuticos, corrosión bajo depósito y daño por impacto de gotas en válvulas, turbinas o equipos de transferencia térmica. La severidad depende de la presión, la calidad requerida para el vapor y la sensibilidad de los equipos aguas abajo.
Conviene distinguir dos fenómenos que con frecuencia se presentan juntos. El cebado es la salida física de agua debido a una ebullición violenta, nivel elevado o cambios bruscos de demanda. La formación de espuma sucede cuando una capa estable de burbujas sobre la superficie del agua dificulta la liberación limpia del vapor. Ambos favorecen el arrastre, pero sus acciones correctivas no son exactamente las mismas.
Qué causa arrastre en caldera: factores de proceso y agua
Sólidos disueltos totales fuera de control
La concentración excesiva de sales en el agua de caldera es una de las causas más frecuentes. A medida que el agua se evapora, los minerales no volátiles permanecen en el cuerpo de la caldera y se concentran. Si la purga continua e intermitente no es suficiente o no está bien controlada, aumentan los sólidos disueltos totales, la alcalinidad y la conductividad.
Una concentración elevada altera el comportamiento de la interfaz agua-vapor y favorece la formación de espuma. El límite aceptable no es universal: depende de la presión de operación, el diseño del generador, las recomendaciones del fabricante y la calidad del agua de alimentación. Por ello, operar con un valor genérico de conductividad sin relacionarlo con las condiciones reales de la caldera puede generar una falsa sensación de control.
Contaminación por aceites, materia orgánica o procesos externos
Los aceites, grasas, detergentes, solventes, surfactantes y compuestos orgánicos son particularmente críticos porque reducen la tensión superficial del agua. Incluso una contaminación intermitente puede provocar espuma persistente y arrastre significativo sin que la conductividad cambie de forma proporcional.
Las fuentes habituales incluyen retornos de condensado contaminados, fugas en intercambiadores, ingreso de químicos desde el proceso o deficiencias en la separación de aceite. En plantas con retorno de condensado, analizar solo el agua de alimentación puede ocultar el origen del problema. Es necesario revisar la calidad de cada retorno y aislar oportunamente los circuitos sospechosos.
Nivel de agua demasiado alto o inestable
Una caldera necesita espacio suficiente entre la superficie del agua y la salida de vapor para realizar una separación efectiva. Cuando el nivel se mantiene por encima del rango recomendado, el vapor tiene menos espacio para desprenderse de las gotas. El riesgo aumenta durante picos de carga, cuando el nivel aparente puede variar por cambios en la formación de burbujas dentro del cuerpo de presión.
Los controles de nivel mal calibrados, las válvulas de agua de alimentación sobredimensionadas o una estrategia de control poco adecuada pueden producir oscilaciones repetitivas. En estos casos, ajustar el set point sin revisar la dinámica del lazo de control suele ser insuficiente.
Cambios bruscos en la demanda de vapor
La apertura repentina de grandes consumidores genera una caída de presión y una expansión rápida dentro de la caldera. Esta condición puede intensificar la ebullición y proyectar gotas de agua hacia la salida de vapor. Es común en arranques de proceso, esterilizadores, equipos por lotes, calentamientos simultáneos o sistemas con válvulas de control que abren de manera agresiva.
No siempre es viable eliminar las variaciones de demanda, pero sí es posible administrar su impacto. La secuencia de arranque, la modulación de válvulas, la capacidad del cabezal y el uso adecuado de acumulación de vapor deben evaluarse como parte de la solución.
Separadores internos deteriorados o diseño limitado
Deflectores, secadores de vapor, ciclones y otros elementos internos cumplen una función esencial para retener gotas. Si están dañados, obstruidos, mal instalados o son insuficientes para la carga actual, el arrastre puede persistir aun con una química de agua aceptable.
Este punto cobra relevancia después de modificaciones de capacidad, cambios de combustible, reparaciones mayores o periodos prolongados de operación. También debe considerarse si el problema aparece solo por encima de una determinada producción de vapor: puede indicar que la velocidad de salida supera la capacidad de separación disponible.
Cómo identificar el mecanismo dominante
La evidencia más útil se obtiene al comparar datos del agua de caldera, vapor y condensado con el comportamiento operativo. Un aumento de conductividad, sodio, sílice o fosfato en condensado puede indicar transporte de agua de caldera. Sin embargo, cada parámetro debe interpretarse según el programa químico aplicado y la presión del sistema.
Si el arrastre coincide con conductividad alta y purgas insuficientes, la concentración de sólidos es un candidato principal. Si aparece después de una contaminación en retornos o durante el uso de detergentes en proceso, la espuma merece atención prioritaria. Si ocurre al abrir un gran consumidor de vapor o durante variaciones de nivel, el fenómeno probablemente sea mecánico.
Una investigación técnica efectiva debe revisar tendencias, no solo lecturas puntuales. Es recomendable correlacionar presión, carga, nivel, conductividad, caudal de purga, consumo de químicos y calidad del condensado durante los eventos. Esta información permite separar una desviación química sostenida de un evento transitorio de operación.
Acciones para controlar el arrastre y proteger la red de vapor
La respuesta debe combinar control de agua, revisión mecánica y disciplina operativa. Corregir únicamente la conductividad puede reducir el síntoma, pero no resolverá una entrada de aceite o un separador interno deteriorado.
Un plan de control práctico debe contemplar las siguientes verificaciones:
- Confirmar que la conductividad, alcalinidad, sílice y otros indicadores del agua de caldera estén dentro de los límites definidos para la presión, el diseño y el programa de tratamiento.
- Revisar el desempeño de las purgas. La purga continua debe remover sólidos concentrados de manera estable, mientras que la purga de fondo ayuda a controlar lodos y sedimentos acumulados.
- Analizar el agua de alimentación y los retornos de condensado para detectar hidrocarburos, materia orgánica, sales o contaminantes propios del proceso antes de que lleguen a la caldera.
- Validar el control de nivel bajo condiciones normales y durante cambios rápidos de carga. Deben revisarse transmisores, válvulas, lógica de control y respuesta del sistema de alimentación.
- Inspeccionar, durante una parada programada, los separadores internos, secadores de vapor y componentes asociados, especialmente si el problema persiste después de estabilizar la química.
También es necesario verificar la dosificación de productos químicos. Un tratamiento mal ajustado puede contribuir a espuma, mientras que una dosificación insuficiente incrementa el riesgo de incrustación y corrosión. La solución no consiste en aumentar productos de forma reactiva, sino en ajustar el programa con base en análisis, balance de masas, presión de operación y características del agua de reposición.
El costo operativo de ignorar el problema
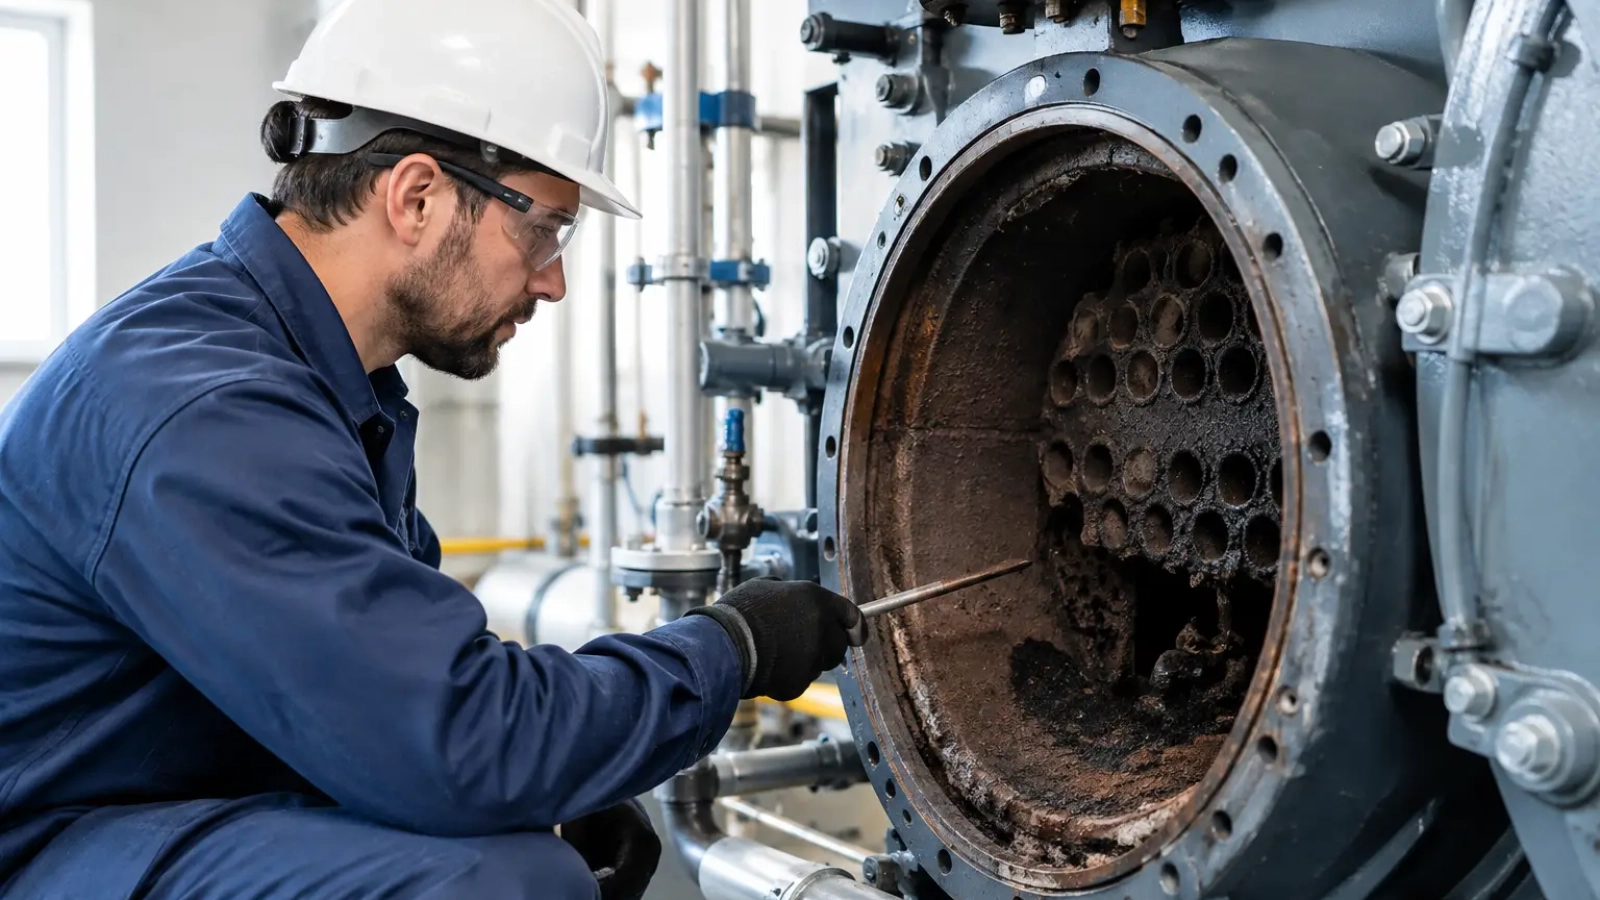
El arrastre reduce la calidad del vapor y traslada el problema a zonas donde el diagnóstico suele ser más costoso. En intercambiadores puede generar depósitos y pérdida de transferencia térmica. En válvulas y líneas de vapor puede favorecer erosión, corrosión y golpe de ariete. En procesos sensibles, el condensado contaminado puede obligar a desechar producto, detener equipos o restringir su recuperación.
Además, una purga excesiva aplicada sin análisis para compensar el arrastre aumenta el consumo de agua, energía y químicos. La eficiencia no se logra purgando más por precaución, sino manteniendo la concentración correcta y evitando el ingreso de contaminantes desde el origen.
En Químicos Roma, el enfoque para estos eventos parte de evaluar el sistema completo: calidad de agua, tratamiento químico, retornos de condensado, operación de la caldera y condición de los equipos. Este análisis integral ayuda a establecer acciones que protejan activos, estabilicen la producción y reduzcan el uso innecesario de recursos.
La señal más valiosa no es solo el vapor húmedo, sino el patrón que lo antecede. Registrar cada desviación, relacionarla con la carga y confirmar la calidad del agua permite convertir un evento recurrente en una oportunidad concreta de mejorar el control operativo.

Add a Comment