Una fuga en una línea de condensado, picaduras bajo depósito en un cabezal de caldera o una perforación en el circuito de enfriamiento rara vez aparecen de un día para otro. Cuando se hacen visibles, la planta ya pagó con energía, reposición de agua, refacciones, horas de mantenimiento y riesgo de paro. Un diagnóstico de corrosión industrial permite encontrar el mecanismo que está atacando el metal antes de limitar la producción. Para ello, Químicos Roma integra este trabajo dentro de su servicio de Diagnóstico e ingeniería, con revisión de campo, análisis de agua y seguimiento operativo.
El error más costoso es responder solo con un inhibidor o subir la dosis sin saber qué cambió en el sistema. La corrosión puede estar relacionada con oxígeno disuelto, pH fuera de control, sales concentradas, contaminación del retorno, bajo flujo, depósitos o una condición microbiológica. El tratamiento para calderas, vapor y condensado debe evaluarse junto con la operación real: presión, carga, purgas, calidad del agua de reposición y condición de las líneas.
Qué debe encontrar un diagnóstico de corrosión industrial
El objetivo no es únicamente confirmar que hay corrosión. La tarea es distinguir dónde ocurre, qué la acelera y qué variable puede corregirse sin introducir otro problema. Una tubería con óxido externo no necesariamente tiene la misma causa que un tubo perforado en un intercambiador o que una línea de retorno adelgazada internamente.
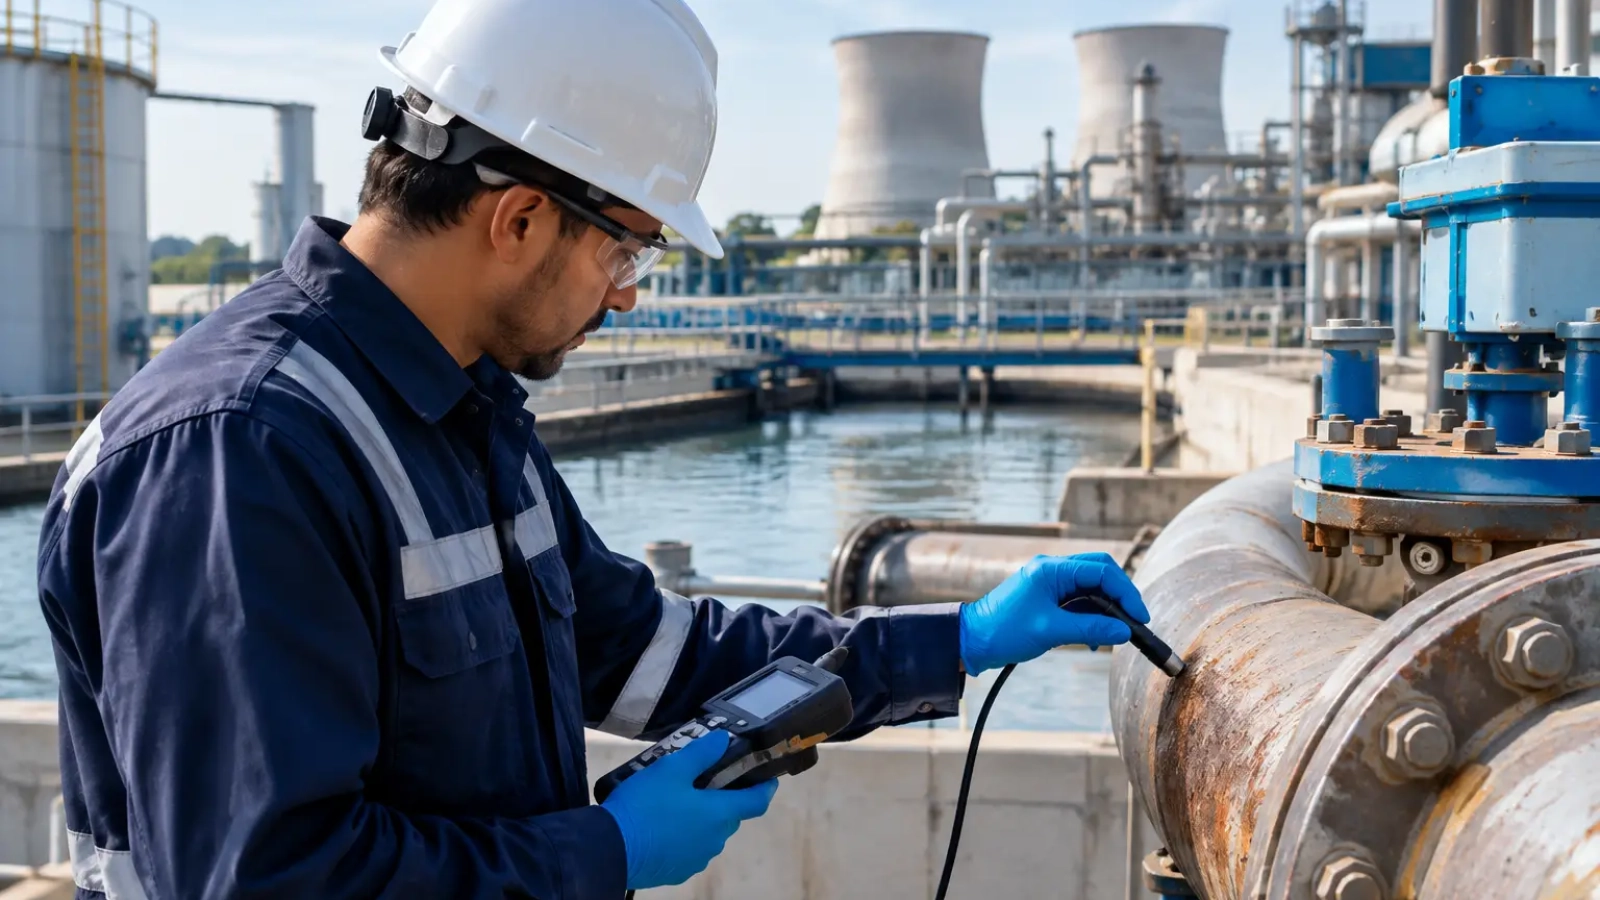
En campo se revisan puntos de fuga, espesores disponibles, zonas de estancamiento, temperaturas, velocidades, trampas de vapor, purgas, filtros, tanques y cambios recientes en la operación. También se toman muestras representativas de agua de aporte, alimentación, caldera, condensado, circuito de enfriamiento y, cuando aplica, salmuera de ósmosis inversa. Una muestra tomada en un punto incorrecto puede ocultar contaminación o dar una lectura que no representa el sistema.
El análisis debe incluir, según el circuito, pH, conductividad, alcalinidad, dureza, hierro, cobre, cloruros, sílice, fosfato, sulfito, oxígeno disuelto y microbiología. No todos los parámetros aplican a todos los equipos. Medir de más sin interpretar la relación entre datos tampoco resuelve la falla.
Calderas y condensado: el problema suele empezar antes del cuerpo de presión
En una caldera, la corrosión por oxígeno puede generar picadura profunda, especialmente en alimentación, economizadores y zonas donde el agua entra con menor temperatura. Una concentración baja de oxígeno disuelto no siempre significa control suficiente: importa dónde se midió, cuánto tiempo transcurrió desde la toma y si el desaireador mantiene temperatura, venteo y presión adecuados.
Como referencia operativa, en sistemas con desaireación mecánica se buscan niveles muy bajos de oxígeno disuelto, frecuentemente menores a 7 ppb en el agua de alimentación, aunque el objetivo final depende de presión, diseño y criticidad del equipo. En el retorno de condensado, un pH comúnmente controlado entre 8.3 y 9.0 ayuda a reducir la corrosión por ácido carbónico en acero al carbón. Un pH elevado sin control, sin embargo, puede afectar otros materiales o indicar sobredosificación.
También se revisan sólidos disueltos, ciclos de concentración y purgas. Si la purga es insuficiente, se concentran sales y aumenta el riesgo de depósito bajo el cual ocurre corrosión localizada. Si es excesiva, se pierde agua caliente, combustible y químicos. Para dureza residual en alimentación, el criterio debe ser cercano a cero cuando el sistema usa suavizador, porque incluso una fuga pequeña de dureza favorece incrustación y puntos de sobrecalentamiento.
Sistemas de enfriamiento: corrosión, incrustación y microbiología compiten entre sí
En torres de enfriamiento y chillers, el diagnóstico no puede reducirse a la conductividad. Se comparan ciclos de concentración mediante cloruros, sílice o conductividad, se verifica el índice de saturación y se revisan cupones de corrosión, filtros, boquillas, relleno y áreas de bajo flujo.
Un programa con pocos ciclos desperdicia agua y descarga más volumen. Uno con ciclos demasiado altos puede concentrar cloruros, sulfatos, alcalinidad y sílice hasta un punto que acelera corrosión o incrustación. El número adecuado no es fijo: depende de la calidad de reposición, el material metalúrgico, la temperatura de película, la recuperación de condensado y el límite de operación del equipo.
La corrosión microbiológicamente influenciada merece atención especial. Biopelícula, lodos y bacterias pueden crear zonas sin oxígeno sobre la superficie metálica y producir ataque localizado aunque el análisis general de agua parezca aceptable. Por eso, el programa para sistemas de enfriamiento debe validar dispersión, biocida, limpieza, purga y control microbiológico, no solo el consumo de inhibidor.
Señales que justifican una visita técnica
No conviene esperar a una perforación para revisar el sistema. La presencia recurrente de hierro en condensado, agua rojiza, caída de espesor, fugas en un mismo tramo, consumo creciente de agua de reposición, presión inestable, retorno contaminado o necesidad frecuente de reparar intercambiadores son señales de intervención.
También deben revisarse los cambios de proveedor de agua, modificaciones a la línea de producción, incremento de carga térmica, uso de agua recuperada o paros prolongados. Durante un paro, el ingreso de aire y la falta de preservación pueden iniciar corrosión que se manifiesta hasta semanas después del arranque.
Un caso representativo es la atención de corrosión en ferroductos mineros. En ese tipo de operación, identificar el comportamiento del fluido, la abrasión, la química del agua y los puntos de turbulencia es indispensable para diferenciar desgaste mecánico de ataque corrosivo. La acción correctiva cambia por completo si el problema es uno, otro o ambos.
Cómo lo resuelve Químicos Roma
Químicos Roma no parte de un producto predeterminado. Primero realiza el levantamiento técnico: condición del sistema, historial de fugas, consumos, resultados analíticos, dosificación actual, purgas y parámetros de control. Con esa evidencia define el mecanismo predominante y propone un programa que pueda operarse y verificarse en planta.
Para calderas y condensado, el programa puede integrar control de dureza con Romafos 25, manejo de incrustación con Romacal 20 y control de oxígeno disuelto y corrosión con Romekor. La selección y dosis se establecen después de confirmar la calidad del agua y las condiciones del sistema. Dosificar un secuestrante de oxígeno sin corregir una entrada de aire, por ejemplo, eleva el consumo químico sin eliminar la causa.
En enfriamiento, se ajustan inhibidores, dispersantes, biocidas, ciclos de concentración y purga conforme a los límites del sistema. El seguimiento incluye análisis periódico, revisión de cupones cuando aplica y corrección de desviaciones. Esto permite que mantenimiento, producción y compras evalúen el programa con datos: tendencia de hierro, consumo de agua, estabilidad de pH, conductividad, corrosión y eventos de fuga.
En Querétaro, el Bajío, Lázaro Cárdenas y proyectos nacionales, el soporte en planta es parte del alcance técnico. La recomendación no termina con la entrega del reporte: se valida la aplicación, la dosificación y la respuesta del equipo ante la condición encontrada.
Preguntas frecuentes sobre diagnóstico de corrosión
¿Cuánto tarda un diagnóstico técnico?
La visita inicial y el levantamiento pueden realizarse en una jornada, según el tamaño y accesibilidad de la planta. El análisis de causa requiere revisar tendencias, resultados de laboratorio y operación. Si se instalan cupones de corrosión, su lectura necesita un periodo de exposición definido, normalmente de varias semanas, para que el dato sea representativo.
¿Es necesario detener la producción?
No siempre. La toma de muestras, revisión de parámetros y gran parte de la inspección se realizan con el sistema operando. Un paro puede ser necesario si se requiere inspeccionar internamente un equipo, medir espesores en zonas no accesibles o limpiar depósitos que impiden evaluar el metal.
¿Pueden revisar un programa de otro proveedor?
Sí. El diagnóstico se enfoca en la condición de la instalación y los resultados medibles, no en sustituir productos por rutina. Se revisan dosificación, puntos de inyección, consumo, calidad de agua, límites de control y evidencia de corrosión para determinar si el programa actual responde al problema.
¿Atienden plantas fuera de Querétaro?
Sí. Químicos Roma atiende de forma prioritaria Querétaro, Bajío, Michoacán y Lázaro Cárdenas, con cobertura nacional conforme a las necesidades técnicas del proyecto.
Cuando la corrosión ya dejó una fuga, la prioridad es contenerla. Pero si se corrige sin identificar el mecanismo, la siguiente falla suele aparecer en otro punto del circuito. Solicite un diagnóstico técnico con Químicos Roma por WhatsApp al 446 139 6941 o mediante su página de contacto. Un programa de tratamiento bien ajustado protege el equipo, estabiliza la operación y da a su planta criterios claros para decidir.

Add a Comment