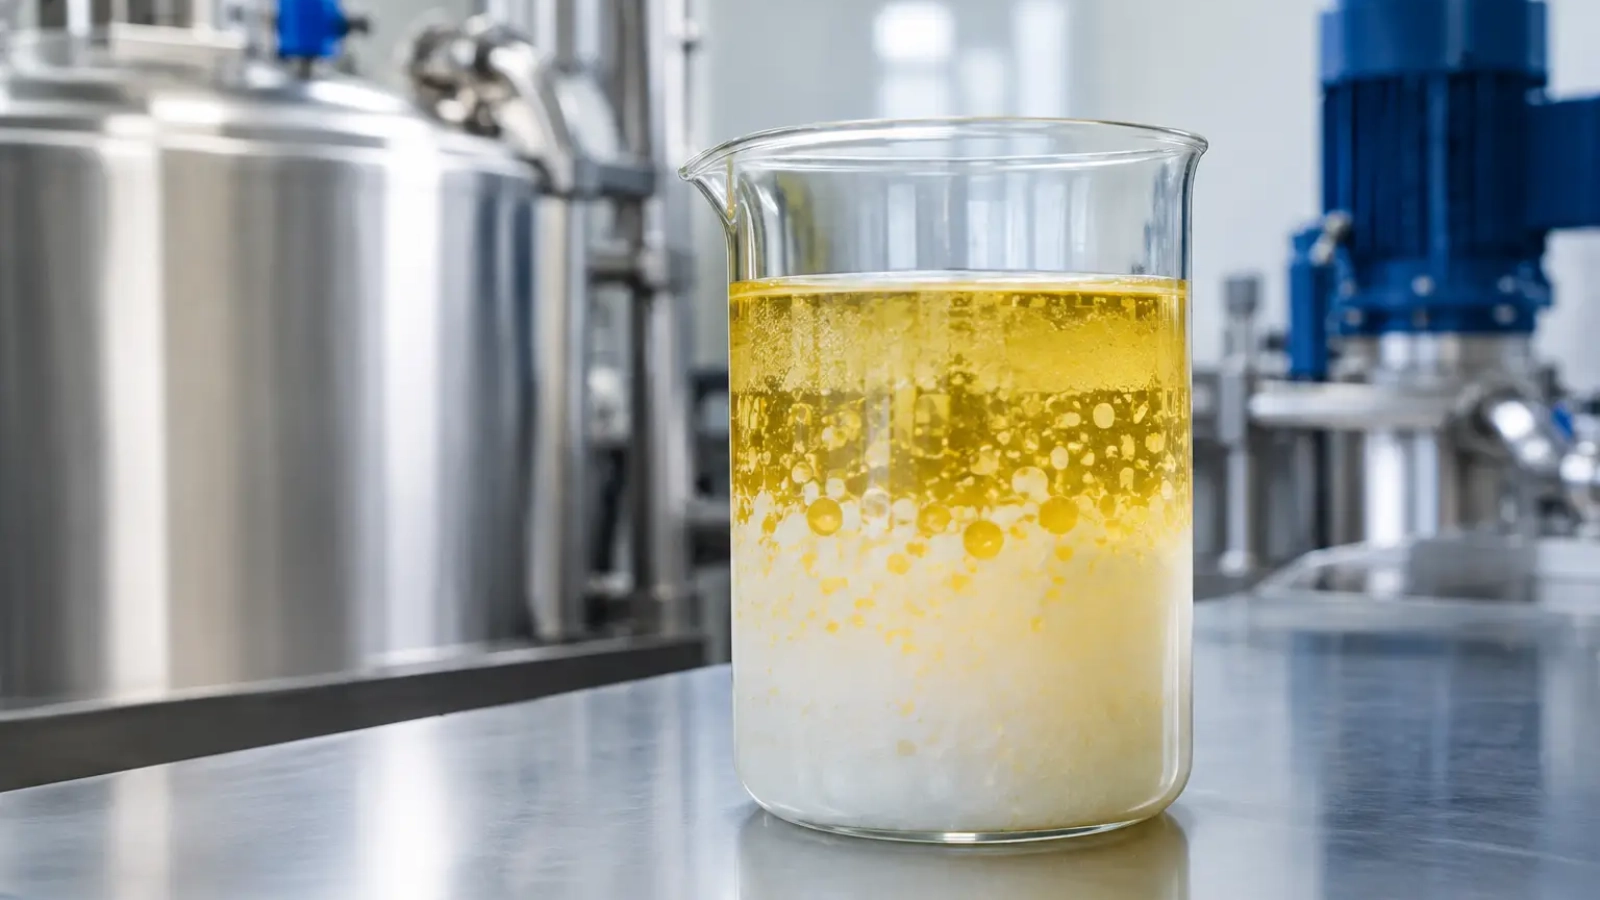
Una descarga con apariencia lechosa, alta turbidez y una capa de aceite casi imperceptible suele indicar un problema más complejo que la presencia de hidrocarburos libres. Saber cómo tratar emulsiones aceitosas implica identificar qué mantiene estable la mezcla y seleccionar una secuencia de separación compatible con el caudal, la composición del efluente y la calidad de descarga requerida. Aplicar un solo químico sin este diagnóstico puede elevar el consumo, aumentar los lodos y no resolver el incumplimiento.
Las emulsiones aceitosas aparecen en operaciones de maquinado, lavado de piezas, desengrase, mantenimiento, alimentos y bebidas, petroquímica, textil, automotriz y manufactura de recubrimientos. Pueden contener aceites minerales, lubricantes, grasas, tensioactivos, detergentes, sólidos finos, metales y materia orgánica. Cada componente modifica el tratamiento necesario.
Qué hace difícil tratar una emulsión aceitosa
Una emulsión es una dispersión de gotas microscópicas de aceite en agua, o en ciertos casos de agua en aceite. Cuando las gotas son grandes, el aceite tiende a ascender por diferencia de densidades y puede retirarse por gravedad. Sin embargo, en una emulsión estable las gotas tienen tamaños muy pequeños y están rodeadas por surfactantes, detergentes, sales, polímeros o cargas eléctricas que impiden su unión.
Por ello, una trampa de grasas o un separador convencional puede funcionar para aceite libre, pero resulta insuficiente frente a una emulsión proveniente de un desengrase alcalino o de un fluido de corte agotado. El objetivo técnico no es únicamente retirar aceite visible: es desestabilizar la emulsión, agrupar las gotas y separarlas de manera controlada antes de las etapas posteriores.
También debe distinguirse entre aceite libre, aceite disperso, aceite emulsionado y aceite disuelto. La diferenciación orienta la tecnología. Un sistema sobredimensionado para aceite libre puede ser ineficiente ante gotas submicrónicas, mientras que una dosificación química agresiva para una carga variable puede generar lodo excesivo y afectar el tratamiento biológico.
Diagnóstico antes de definir cómo tratar emulsiones aceitosas
El tratamiento debe comenzar en la fuente. Conviene revisar qué corrientes ingresan al drenaje, en qué horarios, con qué temperatura y bajo qué condiciones de operación. Descargas intermitentes de lavado, purgas de baños, aceites de corte o soluciones de limpieza pueden cambiar por completo la carga contaminante en pocas horas.
Una caracterización representativa suele considerar pH, temperatura, conductividad, demanda química de oxígeno, sólidos suspendidos, aceites y grasas, surfactantes, metales y, cuando aplica, hidrocarburos específicos. También es útil observar la muestra después de distintos tiempos de reposo. Si no aparece una capa de aceite tras varias horas, es probable que la fracción emulsionada sea relevante.
Las pruebas de jarras son una herramienta decisiva. Permiten comparar acidificación o alcalinización, coagulantes, polímeros, tiempos de mezcla y condiciones de separación a escala de laboratorio. Más que buscar el producto con la dosis más alta, se busca el punto de operación que logre una ruptura efectiva con el menor consumo posible, buena claridad del agua y un lodo manejable.
El diagnóstico debe incluir el destino del agua tratada. No es igual acondicionar un efluente para enviarlo a un tratamiento biológico que cumplir límites de descarga o recuperar agua para reúso interno. La calidad objetivo define si basta con una ruptura química seguida de flotación o si será necesario incorporar filtración, carbón activado, ultrafiltración u ósmosis inversa como etapas complementarias.
Secuencia de tratamiento recomendada
Igualación y control de variaciones
Antes de dosificar reactivos, es recomendable contar con una etapa de igualación cuando existen cambios fuertes de caudal o concentración. Un tanque con agitación adecuada evita que el aceite se acumule en zonas muertas y permite alimentar el sistema a un ritmo más estable. La agitación debe ser suficiente para homogeneizar, pero no tan intensa que vuelva a romper los flóculos formados o incremente la emulsificación.
En esta etapa también se pueden retirar sólidos gruesos, arenas y aceite libre mediante cribado, sedimentación o separación por gravedad. Quitar esta fracción antes del tratamiento fisicoquímico reduce la carga y protege bombas, válvulas y equipos de dosificación.
Ruptura química de la emulsión
La ruptura de emulsiones suele requerir ajustar el pH y aplicar un coagulante seleccionado de acuerdo con la composición del efluente. En ciertos casos, acidificar favorece la desestabilización de emulsiones de aceite de corte; en otros, un ajuste hacia condiciones alcalinas ofrece mejores resultados. No existe un rango universal: la respuesta depende del tipo de surfactante, la concentración de sales, la presencia de metales y el producto químico utilizado en proceso.
El coagulante neutraliza cargas y ayuda a que las microgotas pierdan estabilidad. Después, un floculante promueve la formación de agregados de mayor tamaño. La secuencia de mezcla es crítica. Una mezcla rápida distribuye el reactivo, mientras que una mezcla lenta permite crecer el flóculo sin fragmentarlo.
No se debe asumir que más coagulante significa mejor remoción. La sobredosificación puede restabilizar partículas, aumentar la salinidad, encarecer la operación y producir lodos difíciles de deshidratar. La automatización de pH y el ajuste de dosis conforme a pruebas y parámetros de operación entregan un control más consistente que una receta fija.
Separación por flotación o sedimentación
Una vez formados los flóculos, se requiere separarlos. La flotación por aire disuelto es especialmente efectiva cuando el flóculo contiene aceite, grasa o sólidos de baja densidad. Las microburbujas se adhieren a los agregados y los llevan a la superficie, donde un sistema de rastras retira el lodo flotado.
La sedimentación puede ser adecuada para flóculos densos, pero no siempre es la mejor alternativa cuando domina la fracción aceitosa. En algunas plantas, la combinación de coagulación, floculación y flotación proporciona una reducción importante de aceites y grasas, sólidos suspendidos y parte de la carga orgánica antes de procesos posteriores.
La eficiencia no depende únicamente del equipo. La presión de saturación, la relación de recirculación, el caudal, el tiempo de retención y el retiro oportuno de lodos influyen directamente en el desempeño. Un lodo que permanece demasiado tiempo en el equipo puede liberar aceite nuevamente al agua.
Pulimiento y tratamiento posterior
Cuando se requieren límites más exigentes, el agua clarificada necesita una etapa adicional. La filtración multimedia reduce sólidos residuales; el carbón activado puede apoyar ante compuestos orgánicos específicos; y las membranas permiten alcanzar calidades superiores, siempre que se controle previamente el ensuciamiento por aceites y sólidos.
Enviar una emulsión sin romper hacia ultrafiltración u ósmosis inversa suele provocar caída de flujo, aumento de presión diferencial y limpiezas más frecuentes. El pretratamiento correcto protege los activos y extiende la vida útil de las membranas. Si el agua se dirige a un proceso biológico, la reducción previa de aceites, tóxicos y choques de pH evita inhibición de la biomasa y mejora la estabilidad del sistema.
Errores operativos que elevan el costo del tratamiento
El primer error es mezclar corrientes incompatibles sin segregación. Un aceite lubricante concentrado, una solución de limpieza y un enjuague relativamente limpio no deberían recibir el mismo tratamiento si pueden manejarse por separado. Segregar reduce volumen, facilita la dosificación y evita que una descarga concentrada desestabilice toda la planta.
Otro problema frecuente es usar la conductividad, el pH o la apariencia visual como único criterio de control. Un efluente puede verse claro y todavía contener aceite emulsionado, surfactantes o una carga orgánica relevante. Es necesario correlacionar los parámetros de campo con análisis de laboratorio y resultados de desempeño del sistema.
También debe evitarse descargar fluidos de corte agotados de forma súbita. Estos residuos pueden tener concentraciones de aceite y aditivos muy superiores a las del efluente ordinario. Su dosificación gradual hacia una etapa de igualación, o su manejo por separado cuando corresponda, reduce el riesgo de sobrecarga.
Lodos, cumplimiento y prevención
El lodo generado tras romper una emulsión concentra aceite, sólidos, sales y reactivos. Debe caracterizarse y manejarse conforme a su composición y a las obligaciones ambientales aplicables. Reducir el volumen mediante espesamiento, deshidratación o tecnologías adecuadas mejora la logística, pero no elimina la necesidad de una disposición autorizada cuando corresponda.
La mejor estrategia de control comienza antes de la descarga. Mantener equipos sin fugas, prolongar la vida de lubricantes cuando el proceso lo permite, optimizar los enjuagues y seleccionar detergentes con menor tendencia a emulsionar puede disminuir de forma significativa la carga hacia el tratamiento. Estas medidas reducen el consumo químico, la generación de lodo y el riesgo operativo.
En Químicos Roma, el enfoque técnico parte de integrar caracterización, pruebas de tratabilidad y condiciones reales de planta para definir un programa que responda a la variabilidad del efluente. Una emulsión bien tratada no es el resultado de un producto aislado, sino de una operación medida, ajustada y sostenida en el tiempo.
Cuando el sistema presenta espuma persistente, arrastre de aceite o resultados inestables, la decisión más rentable suele ser volver a la muestra, revisar la fuente y validar la química de separación. Corregir el mecanismo que estabiliza la emulsión ofrece una solución más confiable que reaccionar cada día a los síntomas.

Add a Comment