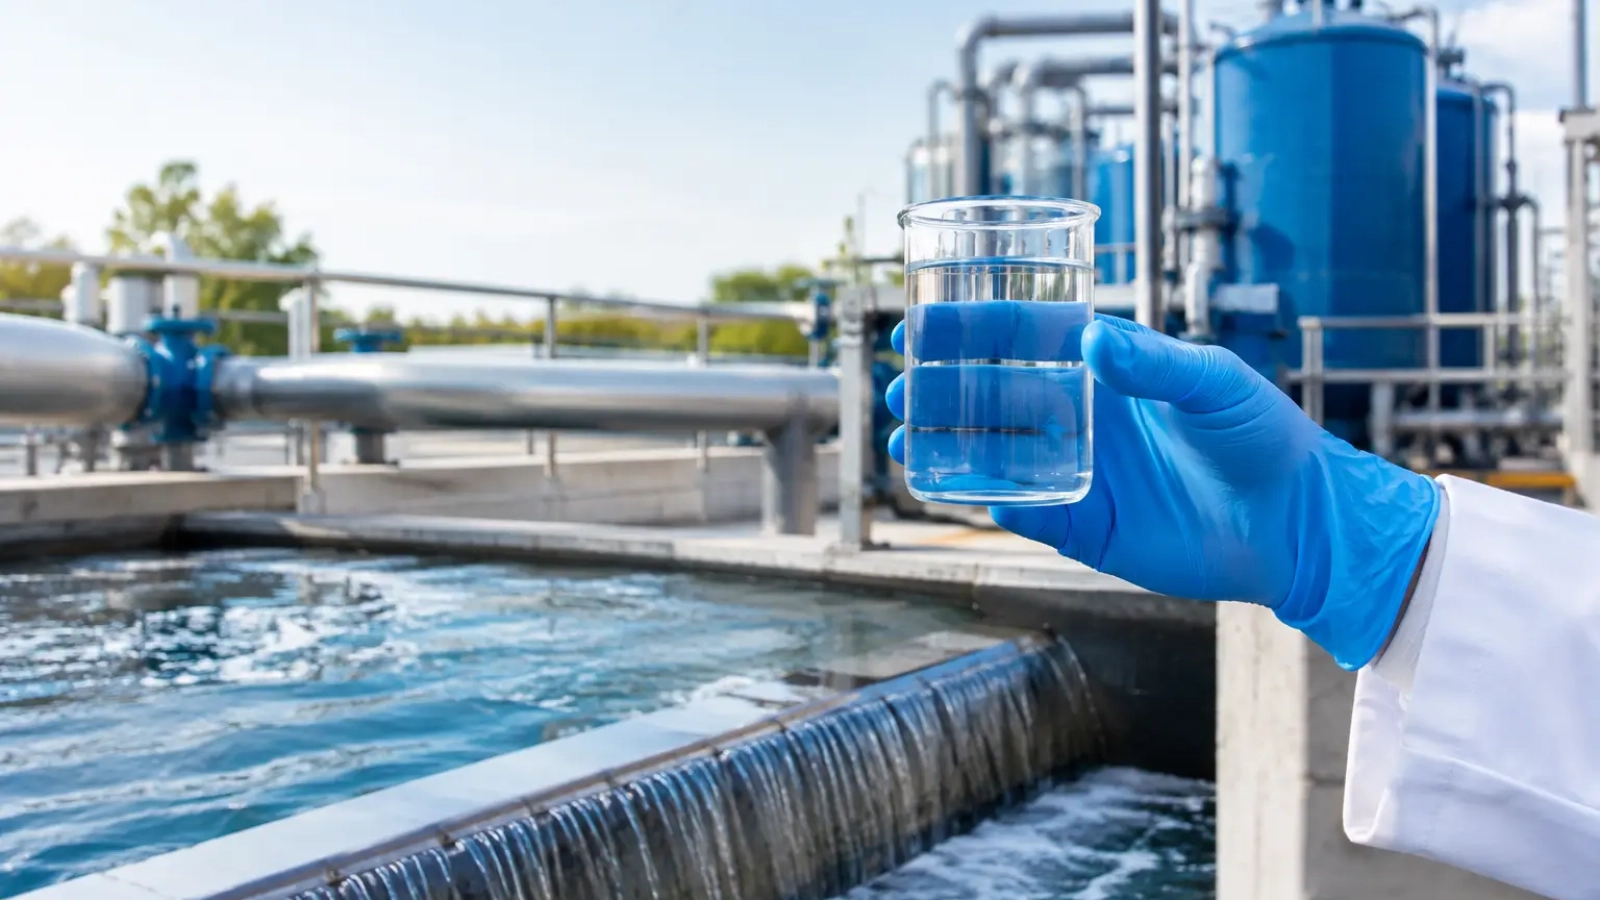
Una desviación de dureza, sílice, pH o conductividad puede parecer menor en el laboratorio, pero traducirse en incrustación, corrosión, rechazos de producción o paros no programados. Por eso, entender cómo mejorar la calidad del agua en planta exige mirar más allá de un producto químico o de una lectura aislada: requiere controlar la fuente, el tratamiento, la distribución y el uso final del agua dentro del proceso.
En una operación industrial, la calidad adecuada no es un valor universal. El agua para alimentar una caldera de alta presión, por ejemplo, demanda criterios mucho más estrictos que el agua de reposición para una torre de enfriamiento. Del mismo modo, un proceso alimenticio, farmacéutico o de manufactura especializada puede requerir condiciones microbiológicas, fisicoquímicas y de trazabilidad particulares. El objetivo es establecer un programa que proteja los activos, sostenga la producción y respalde el cumplimiento aplicable a cada planta.
Defina la calidad de agua que realmente necesita el proceso
El primer error operativo es tratar toda el agua bajo un mismo criterio. Antes de seleccionar equipos, membranas o reactivos, conviene definir qué especificación necesita cada punto de consumo: agua cruda, agua suavizada, permeado de ósmosis inversa, agua de caldera, agua de enfriamiento, agua de proceso y efluente tratado.
Esta definición debe partir de los límites técnicos del equipo y del producto fabricado. Un intercambiador de calor puede tolerar cierta conductividad, pero ser sensible a la dureza y a los sólidos suspendidos. Una membrana de ósmosis inversa puede operar con agua de baja turbidez, aunque sufrir ensuciamiento acelerado si no se controla el índice de ensuciamiento, la materia orgánica o la dosificación previa.
También es necesario distinguir entre parámetros de control diario y análisis de diagnóstico. Conductividad, pH, dureza, alcalinidad, cloro residual y turbidez permiten tomar decisiones operativas rápidas. En cambio, sílice, hierro, manganeso, aceites, microbiología, DQO, DBO o metales específicos pueden requerir una frecuencia analítica definida por el riesgo del proceso y el comportamiento histórico del sistema.
Empiece con un diagnóstico integral del sistema
Mejorar el agua no consiste solo en analizar la entrada. Una evaluación útil sigue el recorrido completo desde la fuente hasta la descarga o reúso. Esto permite identificar si el problema se origina en el agua de abastecimiento, en un pretratamiento insuficiente, en la dosificación química, en un tanque contaminado o en una condición de operación fuera de diseño.
El diagnóstico debe incluir muestreo representativo, revisión de tendencias históricas, inspección de equipos y validación de instrumentos. Las muestras tomadas después de un periodo de baja demanda pueden no representar las condiciones de máxima carga. Por ello, la estrategia de muestreo debe considerar turnos, variaciones estacionales, cambios en la materia prima y eventos como arranques, limpiezas o regeneraciones.
Durante la inspección conviene revisar filtros, suavizadores, tanques, líneas de dosificación, bombas, sistemas de purga, membranas, resinas y puntos de almacenamiento. Un filtro con retrolavados ineficientes o una resina agotada puede afectar todo el tren de tratamiento. De forma similar, un medidor de conductividad sin calibración puede inducir decisiones incorrectas y ocultar un desvío crítico.
Controle las variables que más afectan la operación
La prioridad de cada variable depende de la aplicación, pero hay indicadores que suelen determinar la estabilidad del tratamiento:
- La dureza y la alcalinidad elevadas favorecen incrustaciones, especialmente en calderas, intercambiadores y sistemas con ciclos de concentración altos.
- Los sólidos suspendidos, la turbidez y la materia orgánica aceleran el ensuciamiento de filtros, membranas y equipos de transferencia de calor.
- El oxígeno disuelto, el pH, los cloruros y ciertos gases disueltos pueden aumentar el riesgo de corrosión en redes, calderas y circuitos cerrados.
- La carga microbiológica y los nutrientes disponibles favorecen biopelículas, pérdida de transferencia térmica y riesgos sanitarios en sistemas de enfriamiento.
- La sílice puede generar depósitos difíciles de remover y limitar la recuperación de sistemas de ósmosis inversa o la concentración admisible en calderas.
No todos los parámetros deben reducirse al mínimo. En sistemas de enfriamiento, por ejemplo, una purga excesiva puede mantener baja la concentración de sales, pero incrementa el consumo de agua y la descarga de efluentes. El punto correcto es aquel que controla incrustación, corrosión y actividad microbiológica sin desperdiciar recurso ni elevar innecesariamente el costo químico.
Ajuste el pretratamiento a la calidad real del agua cruda
El pretratamiento debe responder a los contaminantes presentes, no a una receta estándar. La filtración multimedia puede ser adecuada para reducir sólidos suspendidos, mientras que la coagulación y floculación resultan necesarias cuando existen coloides o turbidez persistente. El carbón activado puede utilizarse para remover cloro u orgánicos en ciertas aplicaciones, pero requiere control para evitar que se convierta en un punto de crecimiento microbiológico.
Cuando la dureza es el principal problema, el suavizamiento por intercambio iónico puede proteger calderas, calentadores y equipos posteriores. Si el objetivo es disminuir sales disueltas, sílice, sodio o contaminantes específicos, la ósmosis inversa puede ser una alternativa eficaz, siempre que el pretratamiento, la presión, la recuperación y la limpieza química estén correctamente definidos.
La elección implica compromisos operativos. Una tecnología más exigente puede ofrecer agua de mayor pureza, pero también demandar más energía, mayor supervisión y manejo adecuado del concentrado. Por eso, la evaluación debe considerar costo total de operación, disponibilidad de agua, objetivos de reúso y criticidad del proceso, no solo la calidad a la salida del equipo.
Cómo mejorar la calidad del agua en planta con tratamiento químico
El tratamiento químico complementa al equipamiento y permite mantener el sistema dentro de condiciones controladas. En calderas, la dosificación puede enfocarse en control de incrustación, dispersión de lodos, protección contra corrosión y manejo de oxígeno disuelto. En torres de enfriamiento, el programa debe equilibrar inhibición de corrosión, control de depósitos, dispersión y tratamiento microbiológico.
La selección de productos debe considerar la química del agua, metalurgia del sistema, temperatura, ciclos de concentración, tipo de operación y restricciones de descarga. Una formulación eficaz en un circuito abierto no necesariamente funcionará en un sistema cerrado, ni un biocida apropiado para una torre industrial será la mejor opción para una instalación con requerimientos sanitarios particulares.
La dosificación tampoco debe operar por estimación. Bombas calibradas, puntos de inyección adecuados, inventario controlado y verificación analítica son esenciales. Si un inhibidor se inyecta en una zona de bajo flujo o después del punto donde ocurre la concentración, su desempeño puede ser insuficiente aun cuando el consumo químico sea elevado.
Integre monitoreo, automatización y disciplina operativa
La calidad del agua se sostiene con datos confiables y acciones oportunas. Los analizadores en línea de pH, conductividad, ORP, cloro residual o caudal permiten detectar desviaciones antes de que se conviertan en fallas. Sin embargo, la automatización no sustituye la verificación manual: los sensores requieren limpieza, calibración, mantenimiento y contraste con análisis de laboratorio.
Una práctica efectiva es establecer límites operativos, alertas y acciones correctivas para cada variable crítica. No basta con registrar una lectura fuera de rango. El equipo de operación debe saber quién responde, qué equipo revisar, qué muestra confirmar y bajo qué condición se debe reducir carga, aumentar purga, ajustar dosificación o detener un proceso para proteger activos.
La capacitación también es parte del tratamiento. El personal que identifica un cambio de color en la resina, una caída de presión anormal en un filtro o una variación de temperatura en un intercambiador puede prevenir una falla costosa. Los procedimientos deben ser claros, pero suficientemente flexibles para atender la variabilidad real de la planta.
Convierta el efluente en una oportunidad de eficiencia
La mejora de calidad no termina en el proceso. Un efluente bien caracterizado puede abrir oportunidades de reúso en servicios compatibles, como lavado, torres de enfriamiento, riego autorizado o preparación de soluciones, siempre que se evalúen los contaminantes, el riesgo sanitario y la normatividad aplicable.
Para ello, es indispensable separar corrientes cuando sea posible. Mezclar un efluente de baja carga con una corriente altamente contaminada aumenta el volumen y costo de tratamiento. La segregación, ecualización, ajuste de pH, separación de sólidos, tratamiento biológico, procesos fisicoquímicos y pulimiento final deben seleccionarse según la composición del agua y la meta de descarga o reúso.
Un programa de mejora continua convierte el tratamiento de agua en una variable de desempeño, no en una reacción ante problemas. Revisar tendencias de consumo, purgas, reposición, energía, fallas de membranas, corrosión y calidad de descarga permite encontrar oportunidades con impacto directo en costos y sostenibilidad. Con soporte técnico especializado, como el que integra Químicos Roma en sus programas de tratamiento, cada ajuste puede orientarse a proteger la operación y aprovechar mejor cada metro cúbico disponible.

Add a Comment