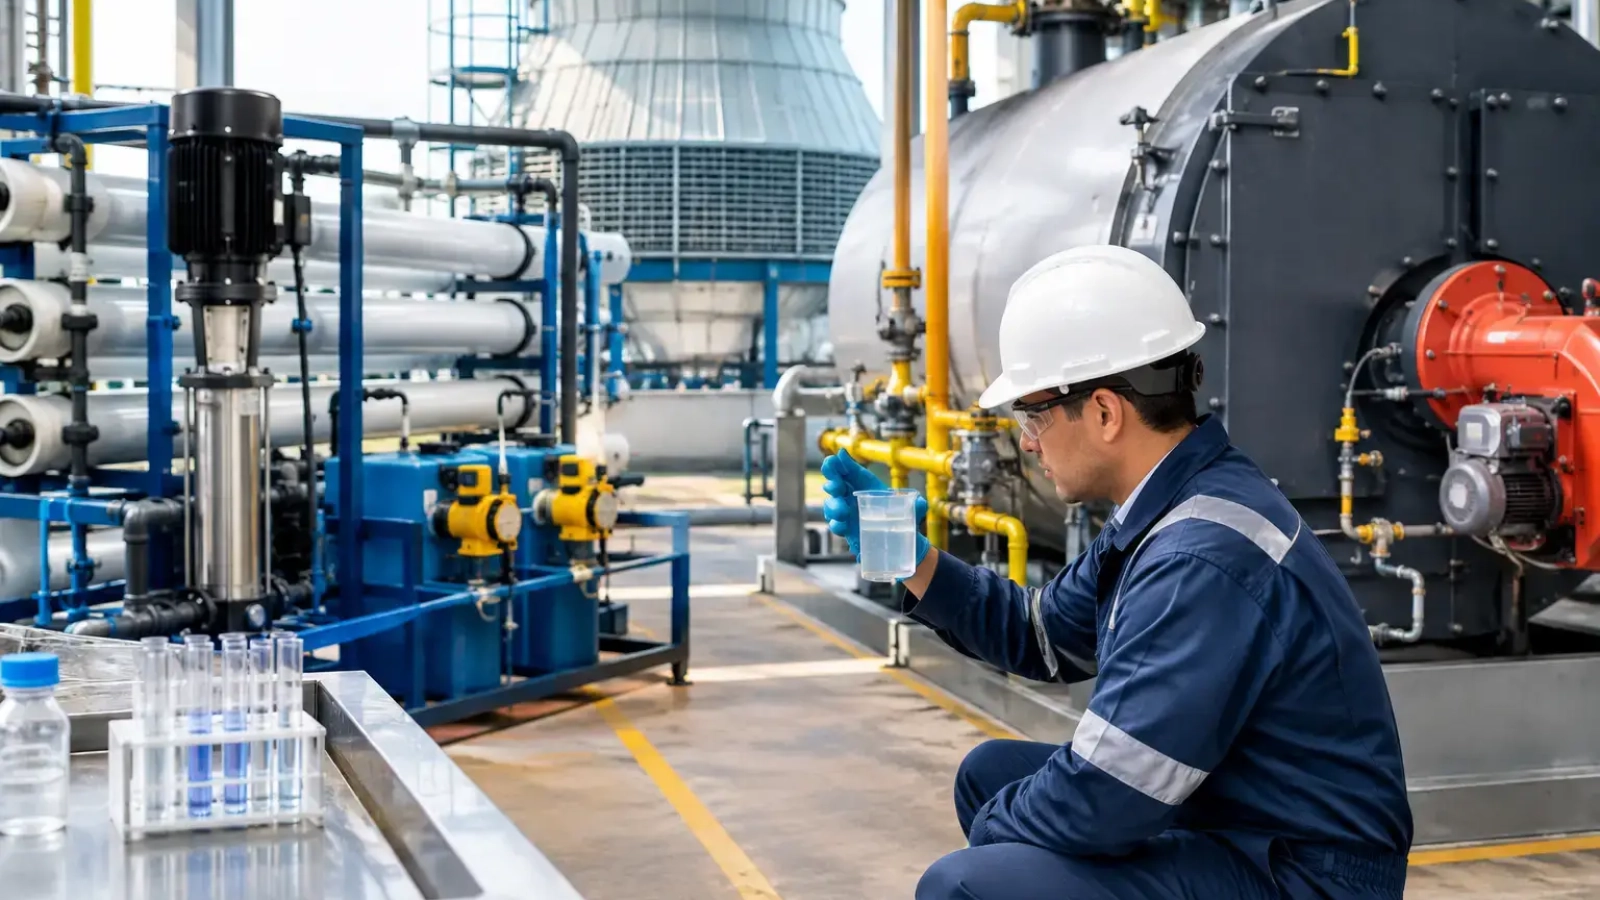
La sílice elevada en una caldera no suele avisar antes de generar costo. Aparece como depósitos duros en tubos, menor transferencia de calor, aumento de combustible, arrastre hacia el vapor o incrustación en equipos posteriores. Saber cómo eliminar sílice en calderas exige revisar el agua de aporte, los ciclos de concentración, la calidad del condensado y la purga, no solo dosificar un producto al problema ya formado.
En un programa de tratamiento para calderas, el objetivo es mantener la sílice dentro del límite seguro para la presión y operación de cada equipo. Cuando ese control falla, un paro para limpieza mecánica o química puede afectar producción, mantenimiento y consumo de agua. En plantas del Bajío, donde la composición del agua cambia entre pozo, red, recuperación y fuentes mezcladas, trabajar con análisis actualizados es indispensable.
Por qué la sílice se vuelve un problema en la caldera
La sílice está presente en muchas aguas crudas como sílice reactiva o en forma coloidal. A diferencia de la dureza, no siempre se controla con un suavizador convencional. Si el agua entra a la caldera y se concentran sus sales por evaporación, la sílice también se concentra hasta formar depósitos de silicato, solos o combinados con calcio, magnesio, hierro y aluminio.
Estos depósitos son especialmente difíciles de retirar porque pueden vitrificarse por la temperatura. Una capa pequeña basta para elevar la resistencia térmica del tubo. El quemador trabaja más tiempo para entregar la misma carga de vapor y, si el depósito progresa, aumenta el riesgo de sobrecalentamiento y falla de tubos.
La situación cambia con la presión. En calderas de baja presión puede tolerarse una concentración mayor que en una caldera de media o alta presión. Como referencia operativa, muchas instalaciones mantienen la sílice del agua de caldera por debajo de 150 ppm como SiO2 en condiciones de baja presión, pero el límite real debe calcularse con la presión, la calidad requerida del vapor y las especificaciones del fabricante. En sistemas de mayor presión, el margen puede reducirse de forma importante para evitar volatilización y depósito en sobrecalentadores, válvulas, turbinas o intercambiadores.
Cómo eliminar sílice en calderas: primero identifique el origen
Eliminar sílice no significa únicamente bajar la lectura en el agua de caldera. Hay que ubicar qué corriente la está introduciendo y por qué la concentración rebasa el control. El diagnóstico debe incluir muestras de agua cruda, salida de suavizador, permeado de ósmosis inversa si existe, tanque de alimentación, agua de caldera y condensado de retorno.
El cálculo base es el ciclo de concentración. Si el agua de aporte contiene 20 ppm de sílice y la caldera opera a 8 ciclos, la concentración teórica se aproxima a 160 ppm antes de considerar arrastre, purga irregular o aportes adicionales. Si el límite interno es menor, no hay tratamiento interno que sustituya por completo la necesidad de reducir ciclos o mejorar la calidad del agua de aporte.
También conviene verificar alcalinidad, conductividad, dureza, hierro, pH, fosfato y sólidos disueltos totales. Una sílice aparentemente controlada puede acompañarse de dureza que acelera la incrustación, o de hierro por corrosión en retorno de condensados. El resultado no será un depósito puro de sílice, sino una incrustación más compleja y más difícil de limpiar.
Señales de que la purga ya no está controlando la concentración
Cuando la purga manual se realiza por horario y no por análisis o conductividad, es común alternar entre dos problemas: purgar poco y concentrar contaminantes, o purgar de más y desperdiciar agua caliente, químicos y energía. Una purga continua bien ajustada mantiene la química dentro de rango; la purga de fondo elimina lodos y sólidos sedimentables, pero no reemplaza ese control.
Las señales típicas son conductividad variable, sílice de caldera creciente, espuma en el nivel, arrastre de agua con el vapor y cambios de presión o temperatura en equipos de proceso. Si hay espuma, hay que evaluar aceites, materia orgánica, alcalinidad, sólidos suspendidos y sobredosificación, además de la sílice. Corregir solo una variable puede dejar el arrastre activo.
Acciones que sí reducen la sílice
La estrategia depende de la calidad de entrada y de la presión de operación. En algunos equipos basta con reducir ciclos mediante purga automática y estabilizar el agua de aporte. En otros, especialmente cuando el agua cruda presenta sílice alta, se requiere pretratamiento adicional.
Un suavizador reduce calcio y magnesio, pero no es un método confiable para remover sílice. Si se pretende operar con ciclos altos o producir vapor de mayor exigencia, la ósmosis inversa suele ser una alternativa para disminuir sílice, sales y conductividad en el agua de aporte. Su desempeño debe vigilarse con conductividad, recuperación, rechazo y análisis de sílice, porque una membrana incrustada o dañada puede dejar pasar contaminantes sin que el problema sea evidente al inicio.
La desmineralización por intercambio iónico, cuando aplica al caudal y exigencia del proceso, permite una reducción superior de sales disueltas. Para sílice coloidal o condiciones de agua particularmente variables, puede requerirse una etapa de clarificación o filtración especializada antes de la ósmosis. No conviene elegir tecnología por costumbre: un análisis de agua y el balance de masa definen si el costo está en el pretratamiento, en la purga o en los paros por incrustación.
Una vez controlada el agua de aporte, el tratamiento interno mantiene dispersos los sólidos, previene depósitos complementarios y protege contra corrosión. Si ya existe incrustación, primero hay que determinar su composición y espesor. Una limpieza química mal seleccionada puede atacar el metal base, soltar depósitos que taponen líneas o generar espuma durante el arranque.
Cómo lo resuelve Químicos Roma
Químicos Roma inicia con un diagnóstico técnico del sistema: muestreo, revisión de bitácoras, balance de agua, condición del suavizador u ósmosis, control de purgas, retorno de condensado y análisis de depósitos cuando es necesario. El programa no se limita a recomendar un químico, sino a definir rangos operativos, frecuencia de análisis y acciones correctivas en planta.
Para la química interna de caldera, el programa puede integrar Romafos 25 para control de dureza residual y Romacal 20 para prevenir y dispersar incrustación, ajustados a la presión, carga térmica y calidad real del agua. Si el retorno presenta oxígeno disuelto o corrosión, Romekor forma parte de la evaluación. Cuando hay espuma y arrastre, Romafoam se aplica después de identificar la causa, no como una corrección permanente que oculte una purga deficiente o contaminación del condensado.
El seguimiento en campo permite corregir cambios que ocurren en operación real: mayor recuperación de condensado, uso temporal de agua de pozo, modificación de turnos, arranques frecuentes o variación de producción. Este mismo enfoque de diagnóstico y seguimiento se ha aplicado en casos de control de espuma para papel y cartón, donde el problema operativo no se resuelve con una dosificación aislada sino con ajuste de variables y verificación continua.
Parámetros que conviene revisar cada semana
La frecuencia exacta depende de la criticidad de la caldera, pero en una operación industrial conviene revisar al menos sílice, conductividad, pH, alcalinidad, fosfato y dureza residual del agua de caldera. El agua de alimentación requiere seguimiento de conductividad, dureza, oxígeno disuelto y, si hay ósmosis, sílice y calidad del permeado. El condensado debe analizarse para detectar hierro, cobre, conductividad anormal o contaminación de proceso.
Los límites no deben copiarse de otra planta. Una caldera de 150 psi, una de 300 psi y un generador de vapor con retorno contaminable enfrentan riesgos distintos. Además, si el agua purgada se descarga a drenaje, deben revisarse las condiciones del permiso aplicable y los parámetros de la NOM-001-SEMARNAT-2021 o NOM-002-SEMARNAT-1996, según el cuerpo receptor o alcantarillado. La purga no debe convertirse en una salida sin control para un problema de concentración.
Preguntas frecuentes
¿Cuánto tarda en bajar la sílice de una caldera?
Si se corrige el agua de aporte y se ajusta la purga, la concentración en el agua de caldera puede reducirse en horas o pocos ciclos de recambio. El depósito ya adherido requiere evaluación aparte: puede necesitar limpieza química o mecánica, según su composición y severidad.
¿Se puede controlar la sílice solo aumentando la purga?
A veces sí, pero con un costo alto de agua, combustible y tratamiento. Si el agua de aporte tiene sílice elevada, una purga excesiva puede hacer inviable operar a los ciclos deseados. En esos casos se evalúa pretratamiento, ósmosis inversa o ajustes de recuperación de condensado.
¿Químicos Roma realiza visita técnica en planta?
Sí. El diagnóstico técnico considera las condiciones de operación, equipos instalados, bitácoras y muestreo. La atención prioriza Querétaro, el Bajío, Lázaro Cárdenas y Michoacán, con cobertura nacional para plantas industriales que requieren seguimiento especializado.
¿Es posible cambiar de proveedor sin detener la caldera?
Sí, siempre que se haga con un levantamiento previo, análisis de la química actual, inventario de productos y un plan de transición. Cambiar dosificaciones sin conocer la condición de la caldera puede provocar espuma, descontrol de fosfatos o pérdida de protección anticorrosiva.
Si la sílice está subiendo, no espere a que el consumo de combustible o el arrastre lo haga visible en producción. Solicite un diagnóstico técnico con Químicos Roma mediante su formulario de contacto o por WhatsApp al 446 139 6941 para revisar su programa de tratamiento para calderas y definir una acción basada en datos de su planta.

Add a Comment