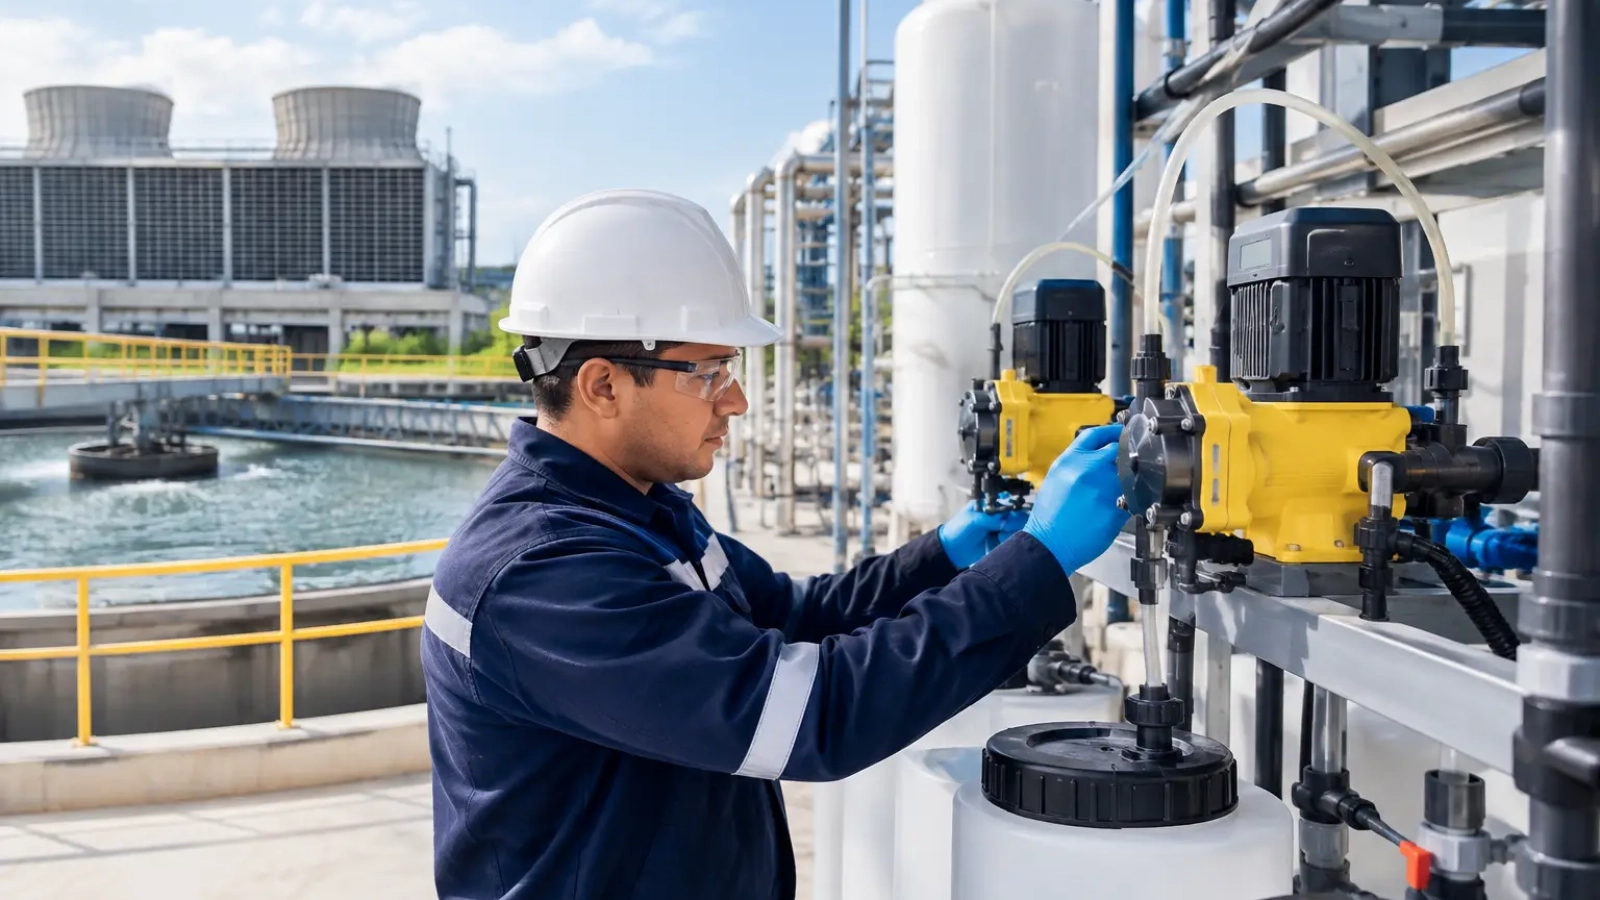
Un ajuste manual atrasado, una bomba dosificadora sin calibración o un tanque vacío pueden convertirse en incrustación, corrosión, espuma, arrastre de agua en vapor o una descarga fuera de especificación. La automatización de dosificación reduce esa dependencia de recorridos y decisiones reactivas, pero solo funciona cuando responde a la condición real del sistema, no cuando se limita a encender una bomba por horario.
En una planta industrial, el objetivo es mantener la concentración química dentro del rango operativo definido por el programa de tratamiento. Esto aplica tanto en calderas como en torres de enfriamiento, efluentes y ósmosis inversa. Por eso, el servicio de productos y dosificación debe considerar el agua de aporte, los caudales, la carga térmica, los contaminantes del proceso y los límites de operación de cada equipo.
Cuándo conviene automatizar la dosificación
La automatización no es un accesorio para cualquier sistema. Es una herramienta de control cuando la operación presenta variaciones que el ajuste manual no alcanza a seguir. En una torre de enfriamiento, por ejemplo, el caudal de reposición cambia con la temperatura ambiente, la carga de producción y la evaporación. Si el inhibidor se agrega siempre a la misma velocidad, su concentración puede quedar baja durante un pico de consumo o elevarse de más durante un paro.
En calderas, el riesgo suele ser más costoso. Una dosificación insuficiente de secuestrante de oxígeno o de fosfato puede acelerar corrosión y depósitos. Una purga mal controlada aumenta los sólidos disueltos, favorece arrastre y compromete la calidad del vapor. Para estos circuitos, la automatización debe trabajar junto con el análisis de conductividad, alcalinidad, dureza, fosfato, sulfito residual y hierro, según el diseño y la presión de operación.
Hay señales claras de que vale la pena revisar el esquema actual: consumo de químico que cambia sin explicación, resultados analíticos con variaciones amplias entre turnos, llenados manuales sin registro, depósitos recurrentes, espuma o paros para limpieza. También conviene evaluarlo cuando se sustituye un proveedor y no existe una línea base de parámetros ni evidencia de que la dosis actual corresponda a la carga real del sistema.
Qué controla una automatización de dosificación
Una instalación bien planteada integra tanque de preparación o almacenamiento, bomba dosificadora, punto de inyección, válvulas de seguridad, contención secundaria e instrumentos que generan una señal útil. La bomba puede dosificar por tiempo, en proporción al caudal o mediante un controlador con punto de ajuste. Cada modalidad tiene una aplicación distinta.
La dosificación por tiempo puede ser suficiente para sistemas pequeños y estables, siempre que haya verificación analítica frecuente. El control proporcional a caudal es más adecuado cuando el consumo de agua o la producción cambian durante el día. Un controlador por conductividad, pH, ORP o residual químico permite corregir variaciones de proceso, pero requiere sensores limpios, calibrados y protegidos de interferencias.
Automatizar sin instrumentos confiables puede empeorar un problema. Una celda de conductividad con incrustación, un medidor de pH sin calibración o una señal de caudal intermitente enviarán una orden equivocada a la bomba. Por ello, el sistema necesita alarmas de nivel bajo, confirmación de operación de la bomba, registros de consumo e interbloqueos para evitar dosificar cuando no hay flujo o cuando el equipo está detenido.
Calderas y condensado
En calderas, la dosificación puede asociarse al agua de alimentación, al caudal de reposición o a la demanda de vapor. El programa debe incluir control de purga para sostener los ciclos de concentración autorizados por la química del agua y el fabricante. No existe un número universal: una caldera puede operar a 5 ciclos y otra a más, dependiendo de sílice, alcalinidad, presión y calidad del agua de aporte.
En sistemas donde hay dureza residual, Romafos 25 puede formar parte del programa para prevenir depósitos. Romekor se aplica cuando se requiere control de oxígeno disuelto y corrosión, mientras que Romafoam atiende condiciones de espuma. La automatización ayuda a mantener la dosis, pero no sustituye las pruebas de campo ni la revisión de trampas, retorno de condensado y arrastre.
Torres de enfriamiento y chillers
Para enfriamiento, el controlador de conductividad suele gobernar la purga, mientras que el inhibidor se dosifica proporcionalmente a la reposición o mediante una estrategia combinada. Trabajar con ciclos de concentración de 3 a 7 puede ser viable en muchos sistemas, pero el límite real lo determinan calcio, alcalinidad, cloruros, sílice, temperatura de película y riesgos microbiológicos.
Una purga excesiva desperdicia agua y producto químico. Una purga insuficiente eleva la saturación y abre la puerta a incrustación, corrosión bajo depósito y ensuciamiento. El ajuste debe incluir inspección de cupones de corrosión, revisión de intercambiadores y seguimiento microbiológico cuando corresponda, especialmente en circuitos con aerosoles y requerimientos de control de Legionella.
Efluentes y lodos
En una PTAR, la automatización puede regular ácido, álcali, coagulante, floculante, nutriente o antiespumante según pH, caudal, turbidez y carga contaminante. Sin embargo, una señal de pH por sí sola no resuelve una descarga variable. El ajuste requiere pruebas de jarras, caracterización de influente y evaluación de sólidos, DQO, grasas y aceites, nutrientes y metales cuando aplique.
Para descargas a cuerpos receptores nacionales, la NOM-001-SEMARNAT-2021 establece parámetros y límites según el tipo de descarga. Cuando la descarga va al alcantarillado, también debe revisarse la NOM-002-SEMARNAT-1996 y las condiciones particulares del organismo operador. CONAGUA puede requerir evidencia de monitoreo, permisos y cumplimiento de condiciones particulares de descarga. Automatizar el pH sin controlar la generación de lodo o la dosificación de floculante puede trasladar el problema de un punto a otro.
Cómo implementar el control sin perder visibilidad
Antes de seleccionar bombas o controladores, conviene establecer una línea base con al menos varias semanas de datos de operación. El proyecto debe partir de cinco preguntas: qué variable se quiere controlar, cuál es el rango aceptable, qué señal representa la condición real, qué ocurre si el instrumento falla y quién verificará el resultado en cada turno.
Después se define el punto de inyección. Una inyección mal ubicada puede dejar químico concentrado en una tubería, provocar ataque localizado o no alcanzar la mezcla necesaria. También se revisan compatibilidad química de mangueras, válvulas y sellos, presión de descarga, accesibilidad para mantenimiento y capacidad de contención ante derrames.
Finalmente, se validan las dosis contra análisis de laboratorio y condiciones de campo. Un tablero con datos no equivale a control si nadie revisa tendencias, consumos, alarmas y desviaciones. El personal de operación necesita saber qué alarma requiere ajuste, cuál requiere mantenimiento y cuándo detener la dosificación por seguridad.
Cómo lo resuelve Químicos Roma
Químicos Roma no parte de una dosis fija ni de una bomba estándar. El programa comienza con el diagnóstico del sistema: análisis del agua, revisión de equipos, historial de fallas, consumos, puntos de inyección y condiciones de proceso. Con esa información se define el producto, la estrategia de dosificación, los parámetros de seguimiento y la frecuencia de visitas técnicas.
Para lodos de PTAR, Romaflock puede integrarse a la deshidratación con ajustes de preparación, maduración y dosis basados en el comportamiento real del lodo. En problemas de olor, Romabios 100N y Odorcontrol se aplican dentro de un programa que evalúa la fuente de generación, la carga orgánica y la operación biológica, no solo el síntoma en el área de descarga.
La experiencia en planta es decisiva cuando el problema cambia por turno o por lote. En el caso de éxito de espuma en papel y cartón, el control requirió identificar el origen operativo de la espuma y ajustar la aplicación del antiespumante para evitar afectaciones al proceso. En tratamiento de efluentes, los casos de lodos y nutrientes muestran por qué la dosis debe responder a la variabilidad de la descarga y no a una receta permanente.
El soporte incluye seguimiento en planta, ajuste de programa e interpretación de resultados. Esto es especialmente útil para instalaciones en Querétaro y el Bajío, donde una falla de servicios auxiliares puede detener líneas automotrices, alimentarias, químicas o de papel y cartón. También se brinda cobertura nacional para sistemas que requieren acompañamiento técnico en sitio.
Preguntas frecuentes sobre automatización de dosificación
¿La automatización elimina los análisis manuales?
No. Reduce la variación de la dosis y mejora la respuesta ante cambios, pero los análisis manuales verifican que el instrumento y el programa estén cumpliendo. En calderas, torres y efluentes, la frecuencia depende de la criticidad del sistema y de la estabilidad de la operación.
¿Se puede automatizar un sistema que ya tiene bombas instaladas?
Sí, si las bombas tienen capacidad, compatibilidad química y presión suficiente para el nuevo esquema. Primero se revisan su calibración, estado de diafragmas o tubos, válvulas de inyección y disponibilidad de señales de caudal o control.
¿Cuánto tarda una visita técnica?
La inspección inicial depende del número de circuitos, accesibilidad, historial disponible y pruebas requeridas. Una revisión útil no se limita a observar el tanque químico: incluye muestreo, parámetros operativos, condición mecánica y definición de acciones prioritarias.
¿Es posible cambiar de proveedor sin detener la operación?
Sí. El cambio debe hacerse con una transición controlada: inventario de productos, análisis inicial, identificación de puntos de dosificación, revisión de riesgos y seguimiento cercano durante las primeras semanas. Suspender o modificar químicos sin una evaluación previa puede provocar depósitos, corrosión o incumplimientos en descarga.
Si su dosificación depende de ajustes manuales, no tiene trazabilidad de consumo o no logra sostener los parámetros de operación, solicite un diagnóstico técnico de su sistema de agua con Químicos Roma. Puede contactar al equipo por WhatsApp al 446 139 6941 para revisar el caso y definir una visita técnica.

Add a Comment