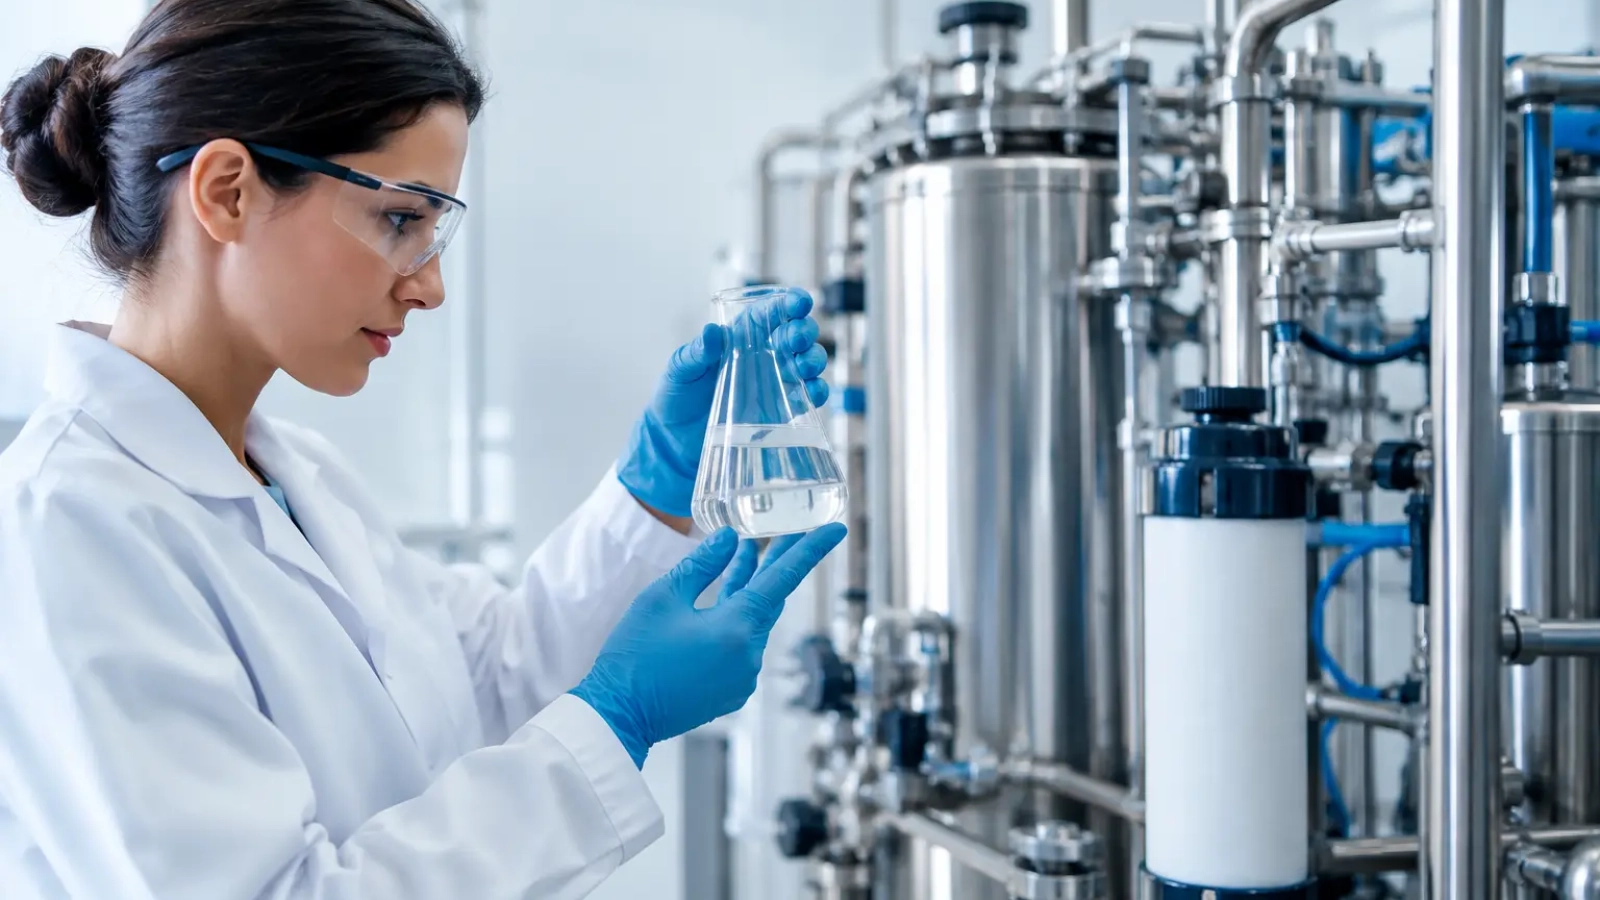
Un lote fuera de especificación, una membrana contaminada o un enjuague final con sales residuales pueden comprometer horas de producción y afectar la calidad del producto. El agua ultrapura responde a esos riesgos cuando el proceso exige un control muy estricto de iones, materia orgánica, microorganismos y partículas. Pero obtenerla no consiste únicamente en instalar equipos de filtración: requiere diseñar, operar y verificar un sistema completo de acuerdo con el uso final.
Para una planta industrial, el objetivo no es alcanzar la mayor pureza posible sin considerar el contexto. El objetivo es entregar, en cada punto de uso, una calidad de agua estable que proteja activos, cumpla las especificaciones internas y regulatorias aplicables, y mantenga el costo operativo bajo control.
Agua ultrapura: no es solo agua desmineralizada
El término agua ultrapura suele referirse a agua con concentraciones extremadamente bajas de contaminantes disueltos y suspendidos. Entre los indicadores más utilizados se encuentran la resistividad eléctrica, la conductividad, el carbono orgánico total o TOC, la sílice, el conteo de partículas y los parámetros microbiológicos. En aplicaciones analíticas de alta exigencia, una referencia frecuente es una resistividad de 18.2 MΩ·cm a 25 °C. Sin embargo, ese valor por sí solo no garantiza que el agua sea apta para todas las aplicaciones.
El agua desmineralizada elimina principalmente sales e iones. El agua ultrapura, además, demanda control sobre contaminantes orgánicos, gases disueltos, trazas metálicas, microorganismos, endotoxinas y partículas, según la industria. Por ello, dos corrientes con conductividad similar pueden tener un comportamiento muy distinto en un proceso sensible.
La especificación correcta depende del producto y de la operación. En fabricación electrónica, las partículas, la sílice, el boro y los metales traza pueden afectar superficies o componentes. En laboratorios, un nivel elevado de TOC puede alterar análisis instrumentales. En sectores farmacéuticos, cosméticos o alimenticios, el control microbiológico y la sanitización del sistema suelen ser determinantes. En generación de vapor de alta presión, la pureza protege turbinas, calderas y circuitos frente a depósitos y corrosión.
Qué ocurre cuando la calidad se controla de forma incompleta
El impacto de una calidad inestable no siempre es inmediato. A menudo aparece como variabilidad de proceso, mayor frecuencia de limpieza, rechazo de producto, fallas en análisis o reducción de la vida útil de membranas, resinas y equipos aguas abajo. El problema se agrava cuando se mide únicamente la calidad a la salida de la planta de tratamiento y no en el punto donde el agua entra al proceso.
Una red de distribución mal diseñada puede recontaminar agua que salió dentro de especificación. Tramos con baja circulación, materiales incompatibles, conexiones sin drenaje, tanques sin ventilación adecuada o tuberías con zonas muertas favorecen la acumulación de biofilm y partículas. En esos casos, invertir en una etapa adicional de purificación sin corregir la distribución produce resultados limitados.
También existe un costo energético y químico asociado al sobretratamiento. Diseñar una planta para alcanzar una calidad superior a la requerida puede elevar el consumo de agua, energía, reactivos y consumibles sin aportar valor real. La ingeniería debe partir de una especificación técnica definida, no de una tecnología elegida de antemano.
Cómo se produce agua ultrapura en planta
La configuración de un sistema depende de la calidad del agua de alimentación, el caudal requerido, la continuidad de operación y la especificación final. En la mayoría de los casos, se trata de una secuencia de barreras de tratamiento, donde cada etapa reduce una familia de contaminantes y protege a la siguiente.
El pretratamiento controla sólidos suspendidos, cloro libre, dureza, hierro, materia orgánica y otros compuestos que pueden ensuciar o dañar las membranas. Puede incluir filtración multimedia, carbón activado, suavización, dosificación química, microfiltración o ultrafiltración. Su selección debe sustentarse en análisis fisicoquímicos y en la variación histórica de la fuente de abastecimiento.
La ósmosis inversa es normalmente la barrera principal para reducir sales disueltas, sílice, compuestos orgánicos y microorganismos. No obstante, su desempeño depende de factores como presión, recuperación, temperatura, ensuciamiento, incrustación y calidad del pretratamiento. Una ósmosis inversa bien operada no solo entrega mejor agua: disminuye limpiezas químicas, consumo de refacciones y paros no programados.
Después de la ósmosis inversa, la electrodesionización continua o EDI puede reducir aún más los iones sin la regeneración química frecuente asociada a los lechos mixtos convencionales. En otras aplicaciones, los lechos de resina de intercambio iónico siguen siendo adecuados, especialmente cuando se requiere cierta flexibilidad de caudal o una calidad particular. La decisión entre ambas alternativas debe considerar consumo eléctrico, disponibilidad de agua de regeneración, manejo de residuos, espacio, automatización y respaldo operativo.
Las etapas de pulido atienden contaminantes específicos. La radiación ultravioleta a 185 nm ayuda a reducir TOC; la UV a 254 nm apoya el control microbiológico; la ultrafiltración puede retener endotoxinas, coloides y partículas finas. Los filtros finales, la desgasificación y los materiales especiales de distribución se incorporan cuando la aplicación lo exige. No todos los procesos requieren todas las tecnologías.
Diseñar el sistema de agua ultrapura desde el punto de uso
La planta de generación es solo una parte del proyecto. El sistema debe evaluarse desde la fuente hasta el último punto de consumo. Esto incluye capacidad de almacenamiento, régimen de recirculación, velocidad en tuberías, compatibilidad de materiales, instrumentación, procedimientos de sanitización y posibilidad de expansión.
El almacenamiento representa un punto crítico. Un tanque mal ventilado o con baja renovación puede convertirse en una fuente de contaminación microbiológica. De igual manera, una red que permanece detenida durante turnos, fines de semana o paros prolongados requiere protocolos definidos de recirculación, sanitización y liberación antes de regresar a servicio.
Los materiales deben seleccionarse según la pureza requerida, la temperatura y el método de sanitización. Acero inoxidable sanitario, PVDF, polipropileno y otros polímeros de alta pureza pueden ser apropiados en distintos escenarios. La elección no debe basarse solo en el costo inicial: una incompatibilidad puede liberar contaminantes, acelerar el deterioro o dificultar la limpieza de la red.
En procesos críticos también conviene separar usos. El agua de alimentación a equipos auxiliares no necesariamente requiere la misma calidad que el agua para formulación, enjuague final o análisis de laboratorio. Definir calidades por punto de consumo permite dirigir la inversión a donde genera mayor protección operativa.
Monitoreo: la calidad debe demostrarse, no suponerse
La medición continua de resistividad o conductividad permite detectar cambios iónicos con rapidez, pero no sustituye los análisis de TOC, sílice, microbiología o partículas cuando estos parámetros son relevantes. Un programa de control efectivo combina instrumentos en línea, muestreo periódico, tendencias históricas y criterios claros de respuesta ante desviaciones.
La ubicación de los sensores es tan importante como el equipo seleccionado. Medir únicamente a la salida de la EDI o del lecho mixto puede ocultar problemas en el tanque o en el lazo de distribución. Los puntos de uso críticos necesitan una estrategia de muestreo representativa, con procedimientos que eviten contaminar la muestra durante la toma.
Las tendencias aportan información más útil que una lectura aislada. Un incremento gradual de conductividad puede anticipar el agotamiento de resinas, una fuga en membranas o una alteración en el agua de alimentación. Un aumento de presión diferencial puede indicar ensuciamiento en filtros. La elevación del TOC puede relacionarse con agotamiento de carbón, degradación de componentes o actividad microbiológica. Actuar antes de que se rebase la especificación reduce riesgos y costos de corrección.
La documentación también forma parte del control. Bitácoras de operación, resultados analíticos, mantenimientos, sanitizaciones, calibraciones y acciones correctivas permiten demostrar trazabilidad ante auditorías internas, clientes y requerimientos sectoriales. En operaciones reguladas, esta evidencia puede ser tan relevante como la calidad del agua misma.
Eficiencia, confiabilidad y sostenibilidad en equilibrio
Un programa de agua ultrapura bien gestionado busca minimizar el desperdicio sin sacrificar la calidad. La recuperación de la ósmosis inversa, el rechazo de membranas, los ciclos de limpieza y el consumo de regenerantes deben revisarse con datos de operación, no mediante ajustes genéricos. En ciertos casos, incrementar la recuperación puede ahorrar agua; en otros, puede acelerar la incrustación y elevar el costo total de mantenimiento.
La reutilización de corrientes de rechazo para servicios compatibles puede aportar beneficios ambientales y económicos, siempre que exista segregación adecuada y que la calidad sea segura para el nuevo uso. Esta alternativa requiere balances hidráulicos, evaluación de riesgos y control analítico. Reusar agua sin una definición clara de destino puede trasladar el problema a otro proceso.
El acompañamiento técnico permite convertir la calidad del agua en una variable controlada de producción. En Químicos Roma, el diagnóstico de la fuente, la revisión de equipos existentes, la selección de químicos y tecnología, y el seguimiento de indicadores operativos forman parte de una solución orientada a proteger la continuidad de planta.
La decisión más rentable no suele ser instalar el tren de purificación más complejo, sino establecer una especificación realista, verificarla en el punto de uso y sostenerla con disciplina operativa. Cuando la calidad del agua se gestiona como un elemento crítico del proceso, la planta gana control, confiabilidad y capacidad para crecer sin comprometer su desempeño.

Add a Comment