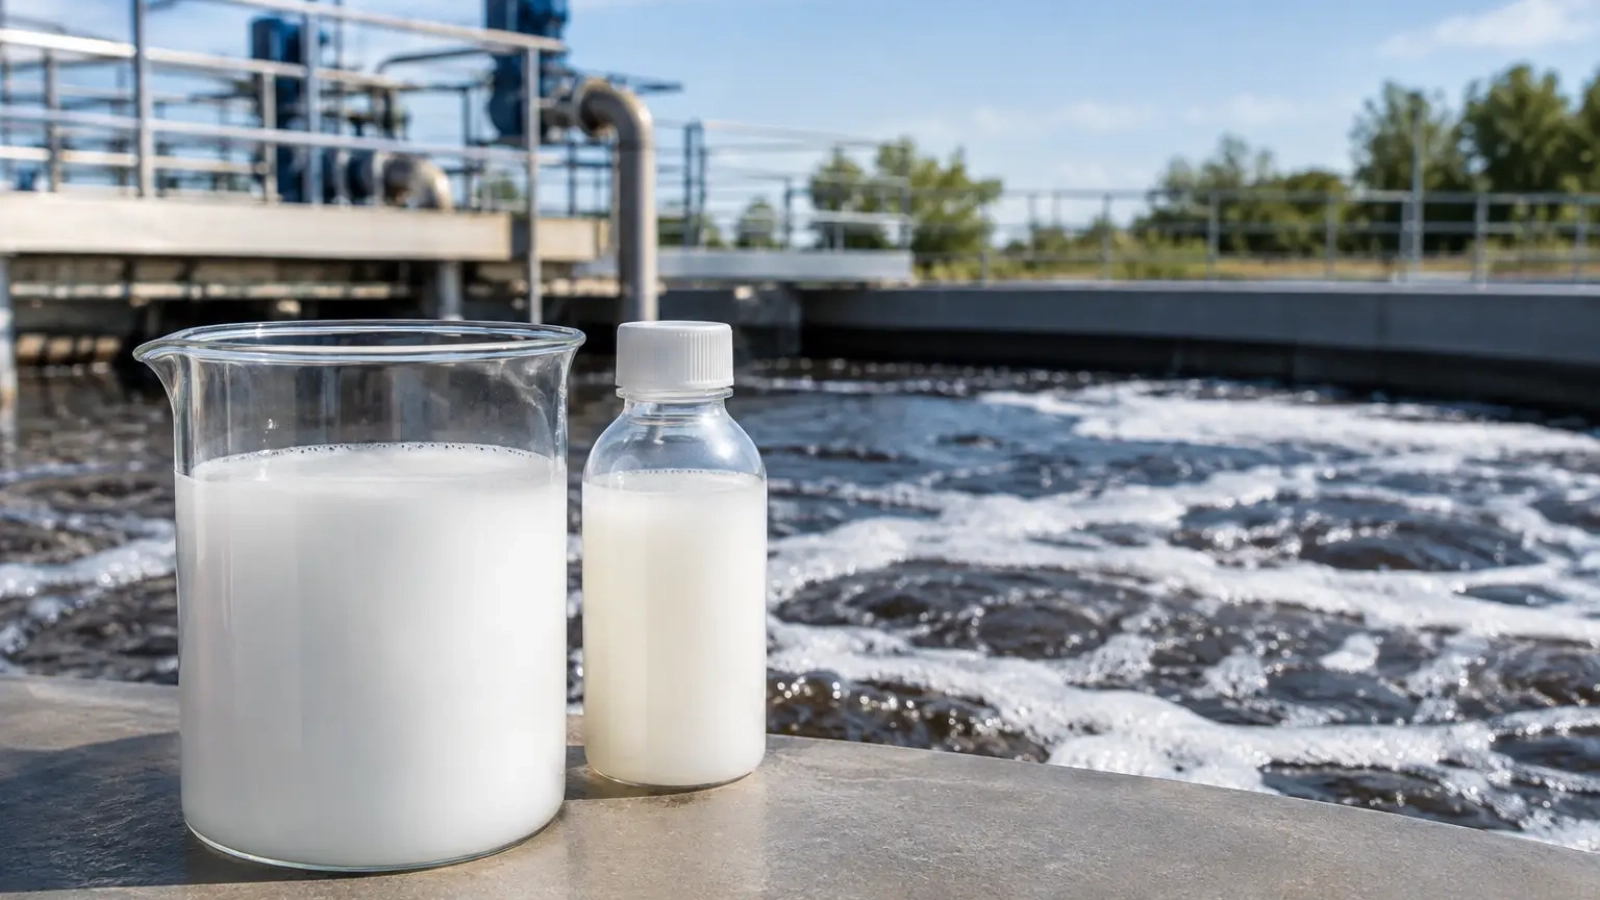
Una espuma persistente en el tanque de ecualización, reactor biológico o clarificador no es un problema estético. Puede reducir el volumen útil, interferir con sensores de nivel, causar arrastres hacia equipos posteriores y comprometer la estabilidad de la descarga. Por ello, los antiespumantes para efluentes deben seleccionarse como parte del programa integral de tratamiento, no como una corrección aislada ni como una respuesta basada únicamente en aumentar la dosis.
Por qué se forma espuma en los efluentes industriales
La espuma aparece cuando existen compuestos tensoactivos, agitación, aireación y condiciones que permiten estabilizar las burbujas. Detergentes, surfactantes provenientes de lavado, aceites, grasas, polímeros, proteínas, solventes, microorganismos filamentosos y cambios de pH pueden contribuir al problema. La fuente varía de manera importante entre una planta alimenticia, textil, papelera, automotriz, petroquímica o química.
En sistemas fisicoquímicos, la espuma suele relacionarse con la mezcla intensa, la presencia de tensoactivos o una dosificación inadecuada de coagulantes, floculantes y polímeros. En lodos activados, puede asociarse con una carga orgánica variable, baja edad de lodos, proliferación de microorganismos filamentosos, grasas o modificaciones en la aireación. Aplicar un antiespumante puede controlar la manifestación operativa, pero no sustituye la identificación de la causa.
La distinción es crítica. Si la espuma se origina por una descarga de detergentes fuera de especificación, el producto correcto reducirá el riesgo inmediato de derrame, pero el proceso seguirá expuesto hasta corregir la fuente. Si el origen es biológico, una intervención química sin ajuste de operación puede generar consumo recurrente y costos innecesarios.
Antiespumantes para efluentes: cómo elegirlos
El antiespumante adecuado debe derribar la espuma existente y, cuando el proceso lo requiere, prevenir su reaparición sin afectar las etapas posteriores. No existe una formulación universal. La evaluación debe considerar la química del efluente, el tipo de tratamiento, el punto de aplicación y el destino final del agua.
Las formulaciones pueden ser base silicón, base aceite mineral, base vegetal o libres de silicón, entre otras alternativas. Los productos siliconados suelen ofrecer alta eficiencia a dosis bajas y buena velocidad de ruptura, pero deben evaluarse con especial cuidado cuando existe riesgo de afectar operaciones posteriores sensibles, recubrimientos, pintura, membranas o procesos de reúso. Los productos libres de silicón pueden ser preferibles en ciertos sectores, aunque su desempeño depende de la composición del agua y de las condiciones de mezcla.
También importa la compatibilidad con coagulantes, floculantes, nutrientes, biocidas, desincrustantes y tratamiento biológico. Un antiespumante mal seleccionado puede interferir con la floculación, aumentar la carga de aceites y grasas, afectar la transferencia de oxígeno o generar una espuma distinta aguas abajo. Por eso, una prueba de jarras o prueba de proceso debe incluir no solo la rapidez con que desaparece la espuma, sino la calidad del efluente tratado, la sedimentación, la turbidez y el comportamiento del lodo.
Criterios técnicos antes de dosificar
Antes de definir producto y concentración, conviene caracterizar el evento de espuma: cuándo aparece, qué corriente lo detona, cuánto tiempo permanece y si se concentra en un punto específico. Los datos de pH, temperatura, conductividad, DQO, DBO, aceites y grasas, sólidos suspendidos, tensoactivos y caudal ayudan a relacionar el fenómeno con cambios reales de producción o limpieza.
El punto de inyección es tan relevante como la química. Una aplicación en la llegada al ecualizador puede evitar una acumulación generalizada, mientras que una dosificación sobre la superficie de un tanque puede ser útil para contingencias. En reactores aireados, la incorporación debe controlarse para no sobredosificar ni alterar el desempeño microbiológico. Cuando hay variaciones significativas de caudal o carga, una bomba dosificadora vinculada a caudal o a señal de nivel puede ofrecer mayor control que la aplicación manual.
La dosis debe establecerse mediante pruebas. Una sobredosis no necesariamente mejora el control y puede incrementar costos, ensuciar equipos, afectar la separación de fases o introducir componentes no deseados a la descarga. El objetivo operativo es usar la mínima dosis efectiva que mantenga un margen de seguridad y permita al sistema trabajar de forma estable.
Cumplimiento normativo: el antiespumante no reemplaza el tratamiento
En México, el programa de control de espuma debe revisarse frente al marco regulatorio aplicable a la descarga. Para aguas residuales vertidas a cuerpos receptores propiedad de la nación, la referencia central es la NOM-001-SEMARNAT-2021, que establece límites permisibles de contaminantes en descargas de aguas residuales. Cuando la descarga se realiza a alcantarillado urbano o municipal, debe revisarse la NOM-002-SEMARNAT-1996, además de los requisitos del organismo operador y las disposiciones locales aplicables.
Si el agua tratada se destina a servicios al público, entra en juego la NOM-003-SEMARNAT-1997, según el tipo de reúso. En paralelo, cuando el tratamiento genera lodos que serán manejados, aprovechados o dispuestos, la NOM-004-SEMARNAT-2002 debe considerarse en la estrategia de manejo de biosólidos. Cada instalación también debe atender las condiciones particulares de su permiso de descarga, títulos de concesión, requerimientos de CONAGUA y disposiciones estatales o municipales vigentes.
Aunque la espuma no siempre aparece como un parámetro independiente en el permiso, puede ser un indicador de condiciones que sí afectan el cumplimiento: presencia de materia flotante, aceites y grasas, tensoactivos, variación de carga orgánica, sólidos o toxicidad para el proceso biológico. Además, un antiespumante incorporado sin evaluación puede modificar parámetros analíticos o complicar la operación de separación y tratamiento posterior.
Por esta razón, la ficha técnica y la hoja de datos de seguridad son documentos operativos, no simples requisitos de compra. El área responsable debe revisar composición, solubilidad o dispersabilidad, estabilidad, recomendaciones de manejo, restricciones de aplicación y efectos esperados en efluentes. Cuando exista reúso, membranas, ultrafiltración u ósmosis inversa, la compatibilidad debe validarse específicamente para proteger la operación y evitar ensuciamiento.
Un protocolo de control que reduzca riesgos
Un programa efectivo inicia con una línea base. Registrar nivel de espuma, caudal, carga contaminante, consumo de químicos, aireación, purga de lodos y eventos de producción permite diferenciar una contingencia de una tendencia. Con esta información, el equipo técnico puede seleccionar dos o tres alternativas de antiespumante y compararlas en condiciones representativas.
La validación en planta debe medir la velocidad de colapso, el tiempo sin recurrencia, la dosis real por metro cúbico tratado y el efecto sobre clarificación, lodo, oxígeno disuelto y calidad final. También debe incluir una revisión de costos totales. Un producto con precio unitario menor puede requerir mayor consumo, provocar ajustes adicionales o trasladar el problema a otra etapa.
Es recomendable establecer límites de intervención y responsables claros. Por ejemplo, definir cuándo una espuma puede controlarse mediante ajuste de aireación, cuándo debe revisarse una descarga de proceso y en qué condición se autoriza la dosificación de contingencia. Esta disciplina evita que el antiespumante se convierta en una solución permanente para una desviación que requiere mantenimiento, segregación de corrientes o mejora del tratamiento primario.
Cuando la espuma revela un problema mayor
La espuma recurrente suele ser una señal útil. Puede anticipar fallas en sistemas de lavado, ingreso de aceites, cambios en materias primas, sobredosis de polímero, deficiencias en la remoción primaria o desbalance en el sistema biológico. Ignorarla aumenta el riesgo de paros, incumplimientos y consumo químico fuera de control.
Químicos Roma aborda este tipo de retos desde la evaluación del proceso completo: caracterización del efluente, pruebas de compatibilidad, definición de producto, punto de aplicación, automatización de dosificación y seguimiento de indicadores operativos. El resultado esperado no es únicamente una superficie libre de espuma, sino una planta más estable, con mejor control sobre su descarga y sus costos.
El mejor antiespumante es el que resuelve el evento sin crear una carga adicional para el tratamiento ni alejar a la planta de sus obligaciones ambientales. Cuando se integra con diagnóstico, monitoreo y disciplina operativa, el control de espuma deja de ser una reacción diaria y se convierte en una mejora medible del desempeño del sistema.

Add a Comment