Una desviación pequeña en la dosis de antiincrustante, biocida o inhibidor de corrosión puede convertirse en una pérdida relevante: membranas con menor desempeño, transferencia térmica deficiente, consumo excesivo de reactivos o incumplimientos en la descarga. La automatización en dosificación química permite controlar esa variabilidad con medición, lógica de operación y trazabilidad, siempre que el sistema se diseñe a partir de las condiciones reales del proceso.
Para una planta industrial, automatizar no consiste únicamente en instalar una bomba dosificadora programable. Implica relacionar la calidad del agua, el caudal, la demanda química, la capacidad de almacenamiento y los límites operativos de cada activo. El resultado esperado es una operación más estable, decisiones mejor sustentadas y una menor exposición a fallas por intervención manual.
Qué resuelve la automatización en dosificación química
La dosificación manual depende de horarios, estimaciones y disponibilidad del personal. Puede funcionar en procesos simples y estables, pero pierde precisión cuando cambia el caudal de reposición, la conductividad, el pH, la carga orgánica o la concentración de contaminantes. En sistemas críticos, una corrección tardía puede comprometer equipos costosos y afectar la continuidad de producción.
La automatización conecta la aplicación del químico con una variable de proceso o con una estrategia de control previamente definida. Por ejemplo, un programa de tratamiento puede dosificar proporcionalmente al caudal de agua de reposición en una torre de enfriamiento, ajustar ácido o álcali según una lectura de pH, o activar un biocida bajo una secuencia programada que considere condiciones microbiológicas y tiempos de contacto.
Esta capacidad reduce la dependencia de ajustes reactivos. También genera registros de dosificación, alarmas y tendencias que ayudan a identificar si un cambio en el consumo químico proviene de una modificación real en el proceso, una fuga, una lectura errónea o una falla mecánica.
El principio técnico: dosificar según la variable correcta
No todos los productos químicos deben controlarse de la misma manera. La selección de la variable maestra depende de la función del tratamiento, la dinámica del sistema y el riesgo asociado a una sobredosis o subdosificación.
En circuitos de enfriamiento, la dosis de inhibidores de corrosión e incrustación suele relacionarse con el caudal de reposición, complementada con control de conductividad para gestionar los ciclos de concentración. En una planta de ósmosis inversa, el antiincrustante normalmente se dosifica en función del caudal de alimentación, mientras que el ajuste de pH exige considerar alcalinidad, temperatura, recuperación y composición iónica del agua.
Para el tratamiento de efluentes, el escenario puede ser más variable. La neutralización requiere una respuesta controlada al pH, pero un lazo de control mal ajustado puede producir oscilaciones y elevar el consumo de ácido o sosa. La coagulación y floculación, por su parte, no deben depender solo del caudal: cambios en turbidez, color, sólidos suspendidos o carga orgánica pueden requerir ajustes validados mediante pruebas de tratabilidad y seguimiento analítico.
La precisión no se logra instalando más instrumentos sin criterio. Se logra definiendo qué variable anticipa mejor la demanda química y cómo debe responder el sistema cuando esa señal es poco confiable o se encuentra fuera de rango.
Componentes de un sistema bien integrado
Una solución de automatización efectiva combina equipos de dosificación, instrumentación, control y prácticas de mantenimiento. La bomba debe tener el rango de caudal adecuado para trabajar en una zona estable de su capacidad, con materiales compatibles con el reactivo y presión suficiente para vencer la contrapresión de la línea. Sobredimensionar una bomba para cubrir escenarios improbables puede reducir la resolución de ajuste en la operación cotidiana.
El punto de inyección también es determinante. Debe favorecer la mezcla, evitar retornos de proceso hacia el tanque químico y permitir inspección. En aplicaciones de mayor criticidad, las válvulas de inyección, válvulas de contrapresión, amortiguadores de pulsación y sistemas de calibración volumétrica ayudan a sostener una entrega real y repetible.
La instrumentación merece el mismo nivel de atención. Un medidor de caudal con señal inestable o una sonda de pH con incrustación puede llevar al controlador a tomar decisiones equivocadas. Por ello, los analizadores deben incluir rutinas de limpieza, calibración y verificación. Una lectura digital no sustituye la validación con métodos de laboratorio ni el criterio del responsable de proceso.
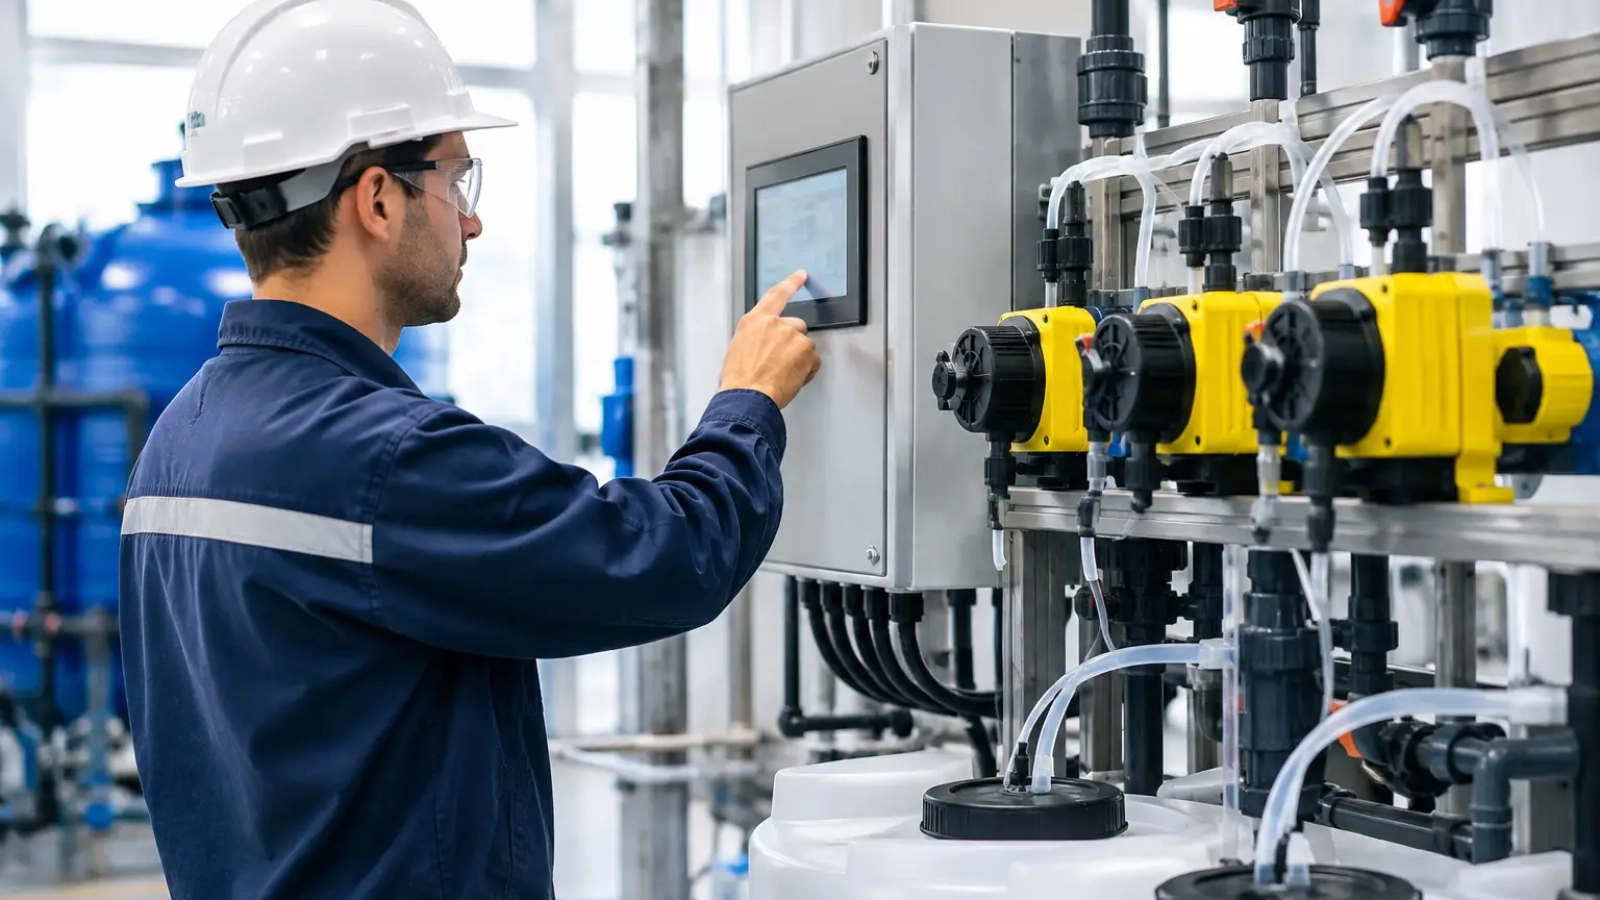
El controlador o PLC concentra las señales y ejecuta la lógica de dosificación. Además de operar en automático, debe contemplar modos manuales controlados, permisos de seguridad, alarmas de nivel bajo, interbloqueos por pérdida de flujo y registro histórico. La capacidad de visualizar tendencias facilita que mantenimiento y operación trabajen sobre datos, no sobre percepciones aisladas.
Diseño de la estrategia de control
Antes de definir marcas, capacidades o comunicaciones, conviene establecer la filosofía de operación. La pregunta central es qué debe ocurrir ante cambios normales y anormales del proceso. Por ejemplo, si se pierde la señal de caudal, ¿la bomba debe detenerse, mantener la última velocidad o pasar a una dosis segura temporal? La respuesta depende del riesgo químico, del volumen del sistema y de la autonomía disponible.
En una dosificación proporcional, la bomba recibe una referencia basada en pulsos o señal analógica de caudal. Es una estrategia directa y útil cuando la demanda química sigue el flujo de agua. En un control por variable analítica, como pH u ORP, se requiere ajustar parámetros de control para evitar respuestas excesivas. Los procesos con tiempos largos de mezcla o retención necesitan especial cuidado, porque la señal puede tardar en reflejar el efecto de la dosis.
En muchos casos, el mejor resultado proviene de una lógica combinada. Un sistema puede operar con una dosis base proporcional al caudal y realizar pequeñas correcciones conforme a una variable de calidad. Esta configuración reduce cambios bruscos y mantiene la operación dentro de límites definidos. No obstante, solo es recomendable cuando la instrumentación está bien mantenida y el comportamiento químico del sistema se conoce con suficiente detalle.
Beneficios medibles para la operación
La automatización aporta valor cuando se traduce en indicadores concretos. En tratamiento de agua, esto puede reflejarse en menor consumo específico de producto químico, mayor estabilidad de pH, reducción de eventos de corrosión o incrustación, menor frecuencia de limpieza de membranas y cumplimiento sostenido de parámetros de descarga.
También mejora la seguridad. Reducir intervenciones manuales limita la exposición del personal a reactivos corrosivos, oxidantes o volátiles. Los tanques con medición de nivel y alarmas permiten planear reabastecimientos, en lugar de enfrentar paros por falta de producto o situaciones de sobrellenado.
La trazabilidad es otro beneficio relevante para sectores regulados o con auditorías internas exigentes. Con registros de caudal, dosis, calidad de agua y alarmas, es posible demostrar cómo operó el tratamiento durante un periodo específico. Esa información permite investigar desviaciones, justificar consumos y sostener acciones de mejora continua.
Errores frecuentes que reducen el retorno de inversión
El error más común es automatizar un programa químico que no ha sido correctamente definido. Si la selección del reactivo, la dosis objetivo o el punto de aplicación son inadecuados, el control automático solo repetirá una estrategia deficiente con mayor consistencia.
Otro problema habitual es ignorar las condiciones del producto. Algunos reactivos requieren agitación, otros pierden estabilidad por temperatura o necesitan materiales específicos de almacenamiento y bombeo. La viscosidad, la liberación de gases y la tendencia a cristalizar afectan el desempeño de la dosificación. El diseño debe considerar estas propiedades desde el tanque hasta el punto de inyección.
También conviene evitar la automatización sin respaldo operativo. Los sensores fallan, las líneas pueden obstruirse y los tanques se vacían. Las alarmas deben ser visibles, tener responsables asignados y derivar en procedimientos claros. Una alarma sin respuesta definida se convierte en un dato más dentro de la pantalla.
Cómo implementar un proyecto con menor riesgo
Un proyecto confiable comienza con un diagnóstico de proceso. Es necesario conocer los balances de agua, variaciones de caudal, análisis fisicoquímicos, consumos históricos, puntos de inyección, restricciones de espacio y prácticas actuales de operación. Con esa base se establece la dosis de diseño, el rango de ajuste y los límites de seguridad.
Después se seleccionan equipos compatibles y se define la integración eléctrica y de control. En plantas con sistemas de supervisión existentes, la comunicación de señales puede centralizar tendencias y alarmas. Sin embargo, una arquitectura compleja no siempre es necesaria. Para una aplicación puntual, un controlador local con señales confiables y mantenimiento accesible puede ofrecer mejores resultados que una solución sobredimensionada.
La puesta en marcha debe incluir calibración de bombas, verificación de caudales reales, validación de instrumentos y pruebas de alarmas. Durante las primeras semanas conviene comparar los datos automáticos con análisis de campo y laboratorio. Este periodo permite ajustar setpoints, confirmar la respuesta química y capacitar al personal responsable.
En Químicos Roma, el enfoque técnico parte de esa relación entre química, ingeniería y condiciones de planta. La automatización funciona mejor cuando forma parte de un programa integral de tratamiento, con seguimiento de resultados y ajustes basados en datos operativos.
La siguiente mejora no siempre requiere un sistema más complejo: a veces comienza por medir mejor el caudal, recalibrar una bomba o definir una alarma que realmente active una respuesta. Cuando cada dosis responde a una necesidad comprobable del proceso, el tratamiento de agua deja de ser una tarea correctiva y se convierte en una herramienta de control operativo.

Add a Comment