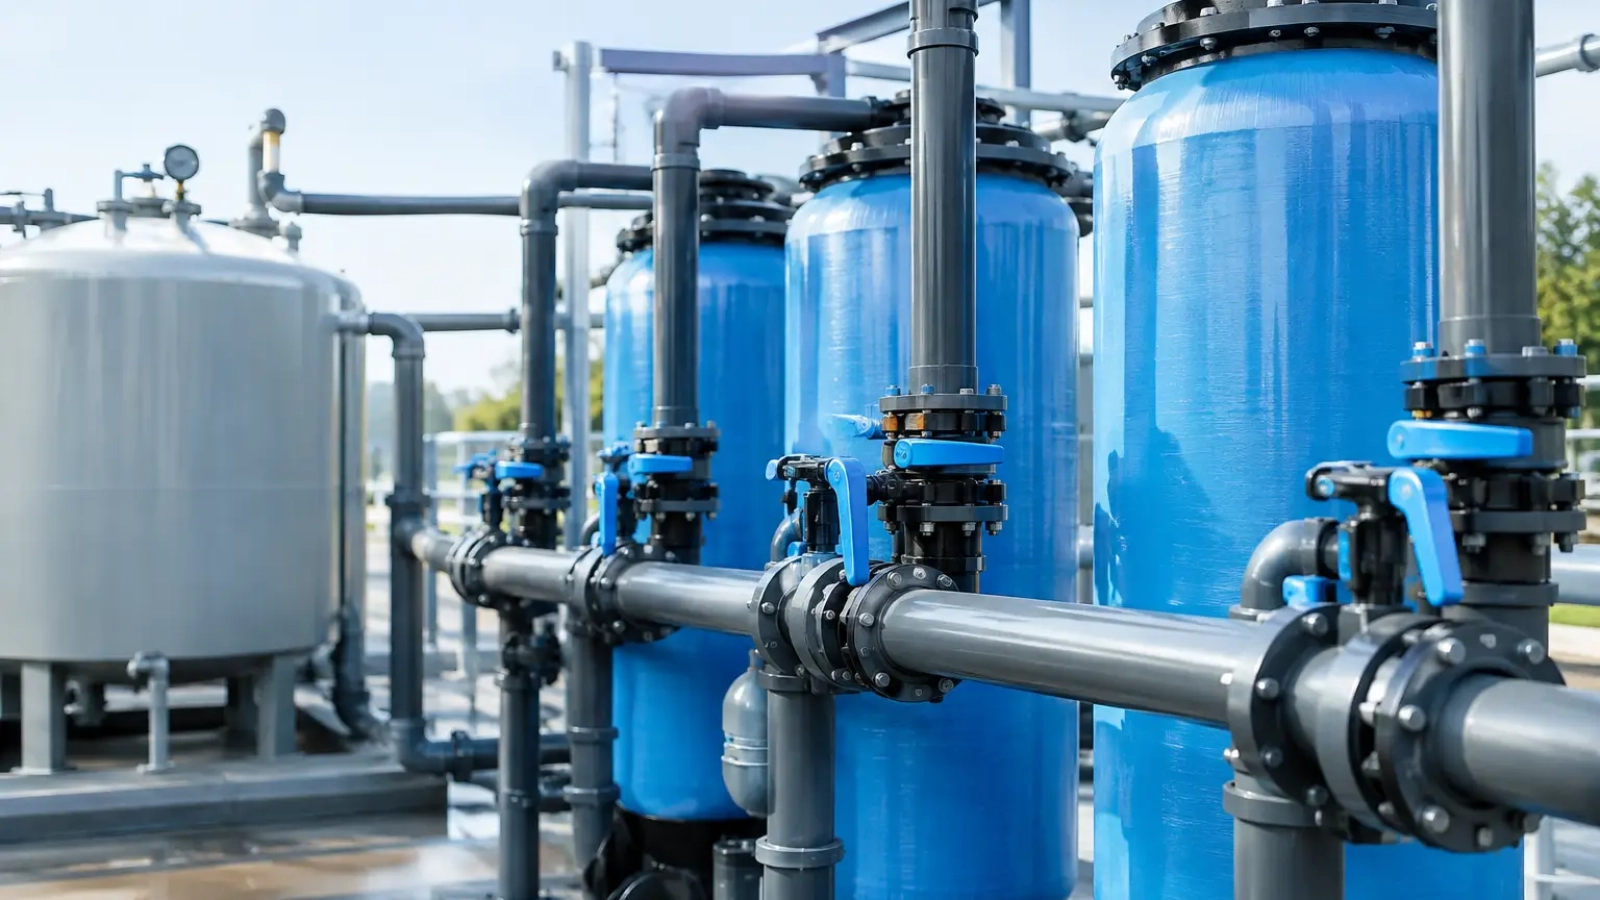
Una membrana de ósmosis inversa que pierde flujo antes de lo previsto, un suavizador que se satura con frecuencia o un tren de filtración que exige retrolavados continuos no suelen ser problemas aislados. Con frecuencia, son señales de que el diseño de pretratamiento no responde a la calidad real del agua, a la variación de la operación o a los requerimientos del proceso posterior.
En una planta industrial, el pretratamiento no debe entenderse como una etapa secundaria antes de producir agua de proceso. Es la barrera que determina la estabilidad de los equipos aguas abajo, el consumo de químicos, la frecuencia de mantenimiento y la posibilidad de reutilizar el recurso hídrico con seguridad operativa. Diseñarlo correctamente requiere datos, criterios de ingeniería y validación en campo.
Qué resuelve un diseño de pretratamiento
El pretratamiento acondiciona el agua cruda para que pueda utilizarse en un proceso posterior sin comprometer su desempeño. Según el objetivo de la planta, puede proteger sistemas de ósmosis inversa, calderas, torres de enfriamiento, circuitos cerrados, equipos de lavado, procesos de manufactura o esquemas de reúso.
Su función no se limita a retirar sólidos visibles. También debe controlar variables que afectan la transferencia de calor, la corrosión, la incrustación, el ensuciamiento microbiológico y la vida útil de medios filtrantes, resinas o membranas. Un agua aparentemente clara puede contener sílice, hierro soluble, manganeso, materia orgánica, dureza o coloides suficientes para generar fallas relevantes.
La consecuencia de subdimensionar esta etapa suele aparecer en costos indirectos: paros no programados, limpiezas químicas más frecuentes, consumo elevado de energía, rechazo de producción o incumplimiento de parámetros internos y ambientales. Por el contrario, sobredimensionar sin una base analítica también implica inversiones y consumos innecesarios. El punto correcto depende del riesgo del proceso y de la variabilidad de la fuente.
El análisis de agua define el diseño de pretratamiento
No existe una configuración universal para tratar agua de pozo, red municipal, agua superficial, agua recuperada o mezclas entre distintas fuentes. Antes de seleccionar equipos, es indispensable caracterizar el agua y entender cómo cambia durante la operación.
Un análisis útil contempla parámetros fisicoquímicos, microbiológicos y operativos. Además de pH, conductividad, turbidez y sólidos suspendidos, conviene evaluar dureza, alcalinidad, sílice, hierro, manganeso, cloruros, sulfatos, materia orgánica, aceites y grasas cuando aplique, así como carga microbiológica. Para sistemas de membranas, el índice de densidad de sedimentos y el potencial de ensuciamiento aportan información decisiva.
Sin embargo, un muestreo puntual no siempre representa la condición crítica. En fuentes superficiales, por ejemplo, la turbidez y la materia orgánica pueden aumentar durante lluvias. En agua de pozo, la concentración de hierro o manganeso puede variar conforme cambian los niveles de extracción. En operaciones con reúso, la composición depende de los efluentes disponibles, de los turnos de producción y de la eficacia del tratamiento anterior.
Por ello, el diseño debe considerar promedios, máximos, mínimos y eventos transitorios. Diseñar únicamente para la condición ideal es una decisión que traslada el riesgo a la operación.
La calidad objetivo importa tanto como la calidad de entrada
La pregunta técnica no es solo qué contaminantes contiene el agua, sino qué calidad exige el siguiente proceso. Una torre de enfriamiento puede tolerar condiciones que resultarían inaceptables para una ósmosis inversa. A su vez, el agua que alimenta una caldera de alta presión requiere un control mucho más estricto que el agua destinada a servicios generales.
Definir la calidad objetivo permite establecer qué variables deben reducirse, cuáles deben estabilizarse y qué contaminantes requieren una barrera específica. También evita instalar tecnologías que no aportan valor al proceso. Un filtro multimedia puede controlar sólidos suspendidos, pero no removerá sales disueltas; un suavizador reduce dureza, pero no es la solución para materia orgánica o microbiología.
Tecnologías que se integran según el riesgo
Un sistema eficiente combina operaciones unitarias de acuerdo con el agua de entrada y la meta de tratamiento. La secuencia puede incluir separación de sólidos, oxidación, clarificación, filtración, adsorción, intercambio iónico, dosificación química y desinfección. Cada etapa debe respaldar a la siguiente.
Cuando existe turbidez elevada o sólidos sedimentables, la clarificación y la filtración multimedia pueden reducir la carga hacia equipos posteriores. Si hay hierro y manganeso, puede requerirse oxidación controlada seguida de filtración especializada. Para dureza que afectará una caldera o generará incrustación, el suavizamiento puede ser apropiado. Cuando la materia orgánica o el cloro residual representan un riesgo para membranas, el carbón activado o una estrategia de dosificación específica pueden ser necesarios.
La microfiltración y la ultrafiltración son alternativas relevantes cuando se busca una barrera más consistente contra sólidos finos, coloides y microorganismos. Su conveniencia depende de la estabilidad de la fuente, del espacio disponible, de la automatización requerida y del costo total de operación. No siempre sustituyen a la filtración convencional, pero pueden reducir de forma importante la variabilidad antes de una ósmosis inversa.
En aplicaciones críticas, la dosificación de coagulantes, floculantes, oxidantes, antiincrustantes, biocidas o ajustadores de pH debe definirse como parte del sistema completo. Aplicar un producto químico sin controlar punto de inyección, tiempo de contacto, mezcla y monitoreo puede crear una falsa sensación de control. La química y el equipo deben trabajar bajo un mismo criterio de diseño.
Capacidad hidráulica y automatización: dos variables decisivas
La calidad del agua recibe gran parte de la atención, pero la hidráulica define si el sistema funcionará de forma estable. El caudal promedio, los picos de demanda, la presión disponible, las pérdidas de carga, el volumen de almacenamiento y la autonomía durante retrolavados deben calcularse desde el inicio.
Un equipo seleccionado solo para el caudal nominal puede fallar cuando coinciden consumos de producción, regeneraciones o variaciones de presión. Asimismo, un tanque de almacenamiento insuficiente puede obligar a detener el proceso mientras el sistema recupera capacidad. En plantas con operación continua, la redundancia de equipos críticos puede ser más valiosa que una configuración mínima de menor inversión inicial.
La automatización también debe ser proporcional al nivel de riesgo. Medidores de flujo, presión diferencial, conductividad, turbidez, pH, potencial de oxidación-reducción y niveles permiten detectar desviaciones antes de que se conviertan en una falla de calidad. La información sirve para operar, pero también para verificar si el diseño mantiene su desempeño con el paso del tiempo.
Errores que encarecen la operación
Un error frecuente es seleccionar la tecnología por costumbre o por el precio inicial del equipo. El resultado puede ser un sistema incapaz de absorber cambios de calidad, con alto consumo de agua para retrolavados o con mantenimientos que no fueron considerados en el presupuesto.
También es común diseñar sin prever la disposición de lodos, concentrados, salmueras de regeneración o aguas de lavado. Estos flujos deben incorporarse al balance hídrico y al esquema de tratamiento de efluentes desde la etapa de ingeniería. De lo contrario, una mejora en la calidad del agua de proceso puede convertirse en un nuevo reto de cumplimiento ambiental.
Otro problema consiste en omitir la facilidad de mantenimiento. Válvulas inaccesibles, instrumentación sin puntos de calibración, falta de bypass controlado o ausencia de conexiones para limpieza dificultan la operación diaria. Un buen diseño considera cómo se inspeccionará, limpiará y ajustará el sistema sin poner en riesgo la continuidad de planta.
Diseñar para desempeño medible y mejora continua
El pretratamiento debe tener indicadores definidos desde su arranque: turbidez de salida, presión diferencial, consumo específico de químicos, frecuencia de retrolavado, calidad de agua producida, horas de operación entre mantenimientos y desempeño del equipo posterior. Medir estos parámetros permite distinguir entre un evento puntual, un cambio en la fuente y una desviación de diseño.
En Químicos Roma, el enfoque técnico parte de relacionar la caracterización del agua con las necesidades reales de la operación, la protección de activos y los objetivos de reúso o cumplimiento. Esto permite estructurar programas donde equipos, reactivos, monitoreo y soporte especializado trabajen como un sistema, no como componentes aislados.
La mejor decisión no siempre es incorporar más etapas de tratamiento. A veces consiste en ajustar una dosificación, separar corrientes con distinta calidad, corregir un punto de mezcla o agregar almacenamiento para amortiguar variaciones. Cuando el diseño de pretratamiento se revisa con datos de campo y objetivos operativos claros, el agua deja de ser una fuente de incertidumbre y se convierte en una variable controlable para la planta.

Add a Comment