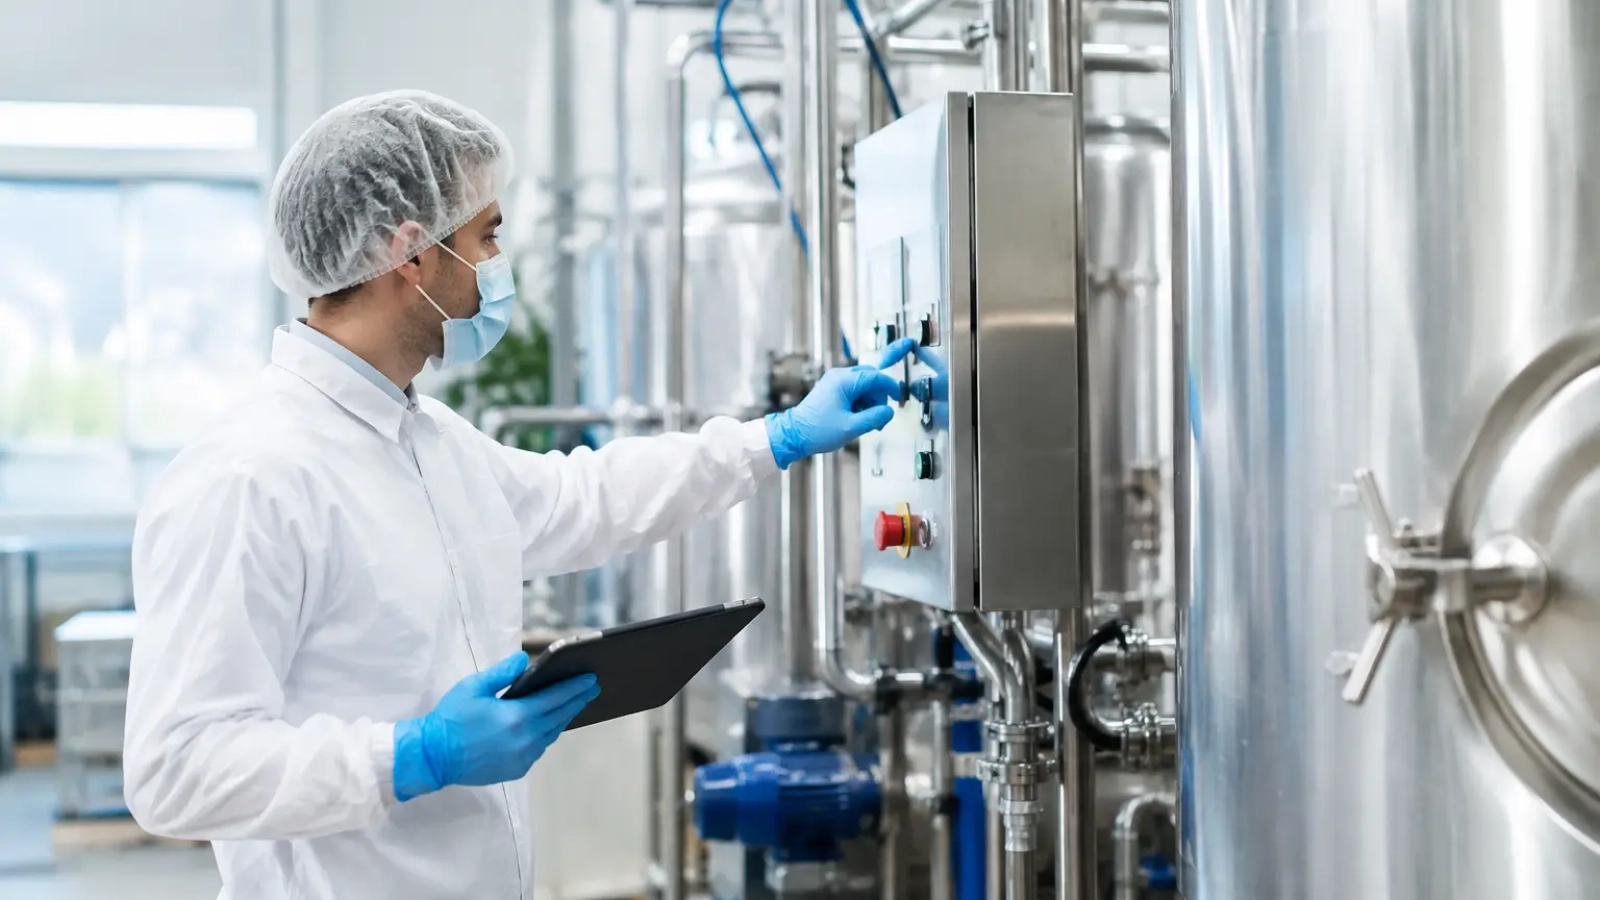
Un circuito CIP que termina su secuencia sin alarmas no necesariamente quedó limpio. Cuando persisten residuos, biopelículas, incrustaciones o trazas químicas, el riesgo aparece después: pérdida de calidad, contaminación cruzada, caída en la transferencia térmica, corrosión o paros no programados. Por ello, las mejores prácticas de limpieza CIP deben diseñarse alrededor de evidencia verificable, no de recetas fijas ni de tiempos asumidos.
En una operación industrial, el sistema Cleaning in Place permite limpiar tuberías, tanques, intercambiadores, válvulas y equipos de proceso sin desmontarlos. Su desempeño depende de la interacción entre química, temperatura, acción mecánica y tiempo. Si uno de estos factores se desvía, el ciclo puede consumir más agua y energía sin remover la suciedad crítica.
Las mejores prácticas de limpieza CIP empiezan con el proceso
No existe una secuencia CIP universal. Una planta de alimentos que maneja proteínas y grasas requiere un enfoque distinto al de una operación de bebidas con azúcares, una instalación farmacéutica o un proceso químico con sales precipitadas. La formulación de detergentes, la concentración, las temperaturas admisibles y los criterios de enjuague deben responder a la naturaleza del residuo y a la compatibilidad de los materiales.
El primer paso es caracterizar lo que se busca remover. Los residuos orgánicos suelen requerir detergentes alcalinos, agentes humectantes y, cuando corresponde, control de espuma. Las incrustaciones minerales, como depósitos de carbonatos o sales, normalmente exigen una etapa ácida seleccionada según el tipo de depósito y la metalurgia del sistema. En algunas aplicaciones, un desinfectante o sanitizante posterior es necesario, pero no sustituye la limpieza: una superficie con suciedad adherida no se sanitiza de forma confiable.
También deben revisarse las condiciones reales del circuito. Los tramos muertos, válvulas mal configuradas, retornos lentos, empaques deteriorados y rociadores con cobertura insuficiente crean zonas donde el flujo no llega con la energía requerida. Antes de aumentar la dosis química, conviene confirmar que el diseño y la hidráulica permiten una limpieza efectiva.
Controle los cuatro factores del ciclo
La efectividad del CIP se explica por cuatro variables que deben mantenerse dentro de rangos definidos: concentración química, temperatura, tiempo y acción mecánica. Modificar una variable puede compensar parcialmente otra, pero esa compensación tiene límites y costos operativos.
Concentración química medida, no estimada
La dosificación debe verificarse en el tanque de preparación y, cuando el proceso lo justifique, en el retorno. La conductividad es una herramienta útil para seguir la concentración de soluciones de limpieza, siempre que se correlacione previamente con el producto químico y la temperatura de operación. Complementar este dato con titulación permite confirmar el activo disponible y detectar arrastres, diluciones o errores de dosificación.
Una concentración excesiva no garantiza una limpieza mejor. Puede elevar el consumo, dificultar los enjuagues, aumentar la carga de los efluentes y afectar sellos, elastómeros o superficies metálicas. Una concentración baja, por otro lado, favorece la limpieza incompleta y la repetición de ciclos. El objetivo es mantener el rango validado para cada circuito.
Temperatura estable en suministro y retorno
La temperatura acelera la remoción de muchos residuos, reduce la viscosidad de grasas y mejora la actividad de ciertos detergentes. Sin embargo, debe controlarse tanto a la salida del tanque como en el retorno. Una pérdida térmica significativa puede revelar aislamiento deficiente, tiempos de recirculación insuficientes, volúmenes mal calculados o un equipo que está absorbiendo más calor del previsto.
Trabajar a una temperatura mayor a la recomendada también implica riesgos. Algunos compuestos pueden degradarse, ciertos residuos pueden fijarse a la superficie y los materiales sensibles pueden sufrir daño prematuro. El valor correcto depende de la química utilizada, el residuo, el equipo y las restricciones del proceso.
Tiempo definido por el punto más distante
El temporizador del CIP debe empezar a contar la etapa efectiva una vez que la solución con concentración y temperatura objetivo llega al punto más alejado del circuito. Contar el tiempo desde el arranque de la bomba puede dar una falsa sensación de cumplimiento, especialmente en líneas largas o sistemas con varios equipos conectados.
Conviene separar en la programación el llenado, desplazamiento, recirculación, drenado y enjuague. Esta distinción facilita identificar dónde se concentra el consumo de agua y dónde se están perdiendo minutos sin aportar capacidad de limpieza.
Acción mecánica y velocidad de flujo
La fuerza de limpieza no depende solo de la bomba. En tuberías, la velocidad de flujo debe ser suficiente para generar turbulencia y desprender residuos. En tanques, la selección, presión y cobertura de los dispositivos de aspersión determinan si la solución alcanza toda la superficie interna.
Las caídas de presión, filtros obstruidos, impulsores desgastados y válvulas parcialmente cerradas reducen la acción mecánica. Medir caudal, presión y diferencial en puntos críticos permite distinguir un problema hidráulico de uno químico. Esta diferencia evita ajustes costosos que no corrigen la causa raíz.
Diseñe una secuencia que evite arrastres y desperdicios
Una secuencia habitual inicia con un preenjuague para desalojar producto remanente, continúa con lavado alcalino o ácido según la suciedad, incorpora etapas intermedias de enjuague cuando son necesarias y termina con un enjuague final o sanitización, de acuerdo con el proceso. La secuencia específica debe definirse mediante pruebas y validación en planta.
El preenjuague merece atención especial. Su objetivo es remover producto antes de introducir detergente, no llenar el drenaje con agua limpia. Puede optimizarse controlando volumen, temperatura y punto final con conductividad, turbidez u otro parámetro aplicable. En ciertos procesos, recuperar el primer desplazamiento puede reducir pérdidas de producto, siempre que se analice su viabilidad sanitaria y operativa.
La recuperación de soluciones de limpieza también puede generar ahorros relevantes, pero no debe aplicarse por defecto. Reutilizar una solución alcalina o ácida exige seguimiento de concentración, contaminación acumulada, carga orgánica y desempeño de limpieza. Cuando la recuperación compromete la eficacia o eleva el riesgo de arrastre, el ahorro aparente se convierte en un costo mayor.
Valide la limpieza con datos de proceso y evidencia sanitaria
La validación demuestra que el procedimiento puede cumplir consistentemente su objetivo. La verificación confirma que cada ciclo se ejecutó dentro de los parámetros establecidos. Ambas son necesarias: un ciclo validado que no se monitorea puede desviarse, y un ciclo monitoreado sin criterios de limpieza definidos no garantiza resultados.
Los parámetros operativos mínimos suelen incluir concentración, temperatura, tiempo, caudal, presión, conductividad de enjuague y estado de válvulas. Estos datos deben registrarse por receta, equipo y lote cuando aplique. Las tendencias son especialmente valiosas: un retorno con menor temperatura, un mayor tiempo para alcanzar conductividad o una presión decreciente pueden anticipar una falla antes de que afecte la producción.
La evaluación sanitaria puede incluir inspección visual de puntos accesibles, hisopados, ATP, microbiología u otros métodos definidos por el nivel de criticidad del proceso. Ninguna prueba aislada responde todas las preguntas. ATP ofrece rapidez, pero no identifica microorganismos específicos; la microbiología aporta información más directa, aunque requiere tiempos de respuesta mayores. La selección debe basarse en el riesgo del producto, la regulación aplicable y el historial del sistema.
Proteja equipos, personal y tratamiento de efluentes
La limpieza CIP involucra temperaturas elevadas, productos corrosivos, presión y energía de bombeo. Los procedimientos de operación deben contemplar bloqueo y etiquetado cuando exista intervención, compatibilidad química de tuberías y sellos, ventilación de tanques, equipo de protección personal y capacitación para responder a derrames o desviaciones.
El impacto sobre los efluentes también debe integrarse desde el diseño. Descargas con pH extremo, alta conductividad, detergentes, materia orgánica o variaciones bruscas de temperatura pueden afectar el sistema de tratamiento. Segregar corrientes, ecualizar descargas y dosificar neutralizantes bajo control permite proteger la operación aguas abajo y mantener condiciones más estables para el cumplimiento ambiental.
Químicos Roma aborda estos retos desde una perspectiva integral: seleccionar la química adecuada es relevante, pero lo es también acompañarla con control de variables, evaluación de equipos y manejo responsable del agua residual.
Convierta las desviaciones en mejora continua
Un ciclo CIP debe revisarse cuando cambie el producto, aumente la frecuencia de limpieza, se modifique una línea, se reemplacen bombas o válvulas, o aparezcan rechazos de calidad. Mantener la misma receta frente a nuevas condiciones de operación puede ocultar un problema hasta que se traduzca en merma o paro de planta.
La disciplina más útil es comparar el desempeño real contra una línea base: consumo de agua, energía, químicos, duración por etapa, calidad del retorno y resultados de verificación. Con esa información, el equipo de mantenimiento, procesos y tratamiento de agua puede priorizar acciones concretas en lugar de reaccionar solo ante fallas.
Una limpieza CIP bien controlada no debe entenderse como una tarea auxiliar. Es parte directa de la disponibilidad de los activos, la calidad del producto y el uso eficiente del agua. La mejor decisión es convertir cada ciclo en un proceso medible, ajustable y respaldado por evidencia de planta.

Add a Comment