Un sistema de ósmosis inversa puede recibir agua con variaciones de conductividad, dureza, pH o carga microbiológica durante un mismo turno. Si la dosificación química automatizada permanece fija ante esos cambios, el resultado suele ser una sobredosis costosa o una protección insuficiente contra incrustación, corrosión y ensuciamiento. En procesos donde el agua es un insumo crítico, dosificar no consiste únicamente en inyectar un producto: consiste en mantener una condición de operación bajo control.
La automatización permite que la aplicación de inhibidores, biocidas, coagulantes, floculantes, antiincrustantes, dispersantes, neutralizantes y otros reactivos responda a variables reales de proceso. Sin embargo, instalar una bomba dosificadora no equivale por sí solo a automatizar. El desempeño depende de la selección química, la calidad de la medición, la lógica de control, la instalación hidráulica y la validación técnica del programa.
Qué resuelve la dosificación química automatizada
En una operación manual, la frecuencia de ajuste depende de recorridos de planta, análisis de laboratorio y experiencia del operador. Este esquema puede funcionar en sistemas estables y de baja criticidad, pero pierde precisión cuando cambian el caudal, la carga contaminante, la temperatura o la calidad del agua de aporte.
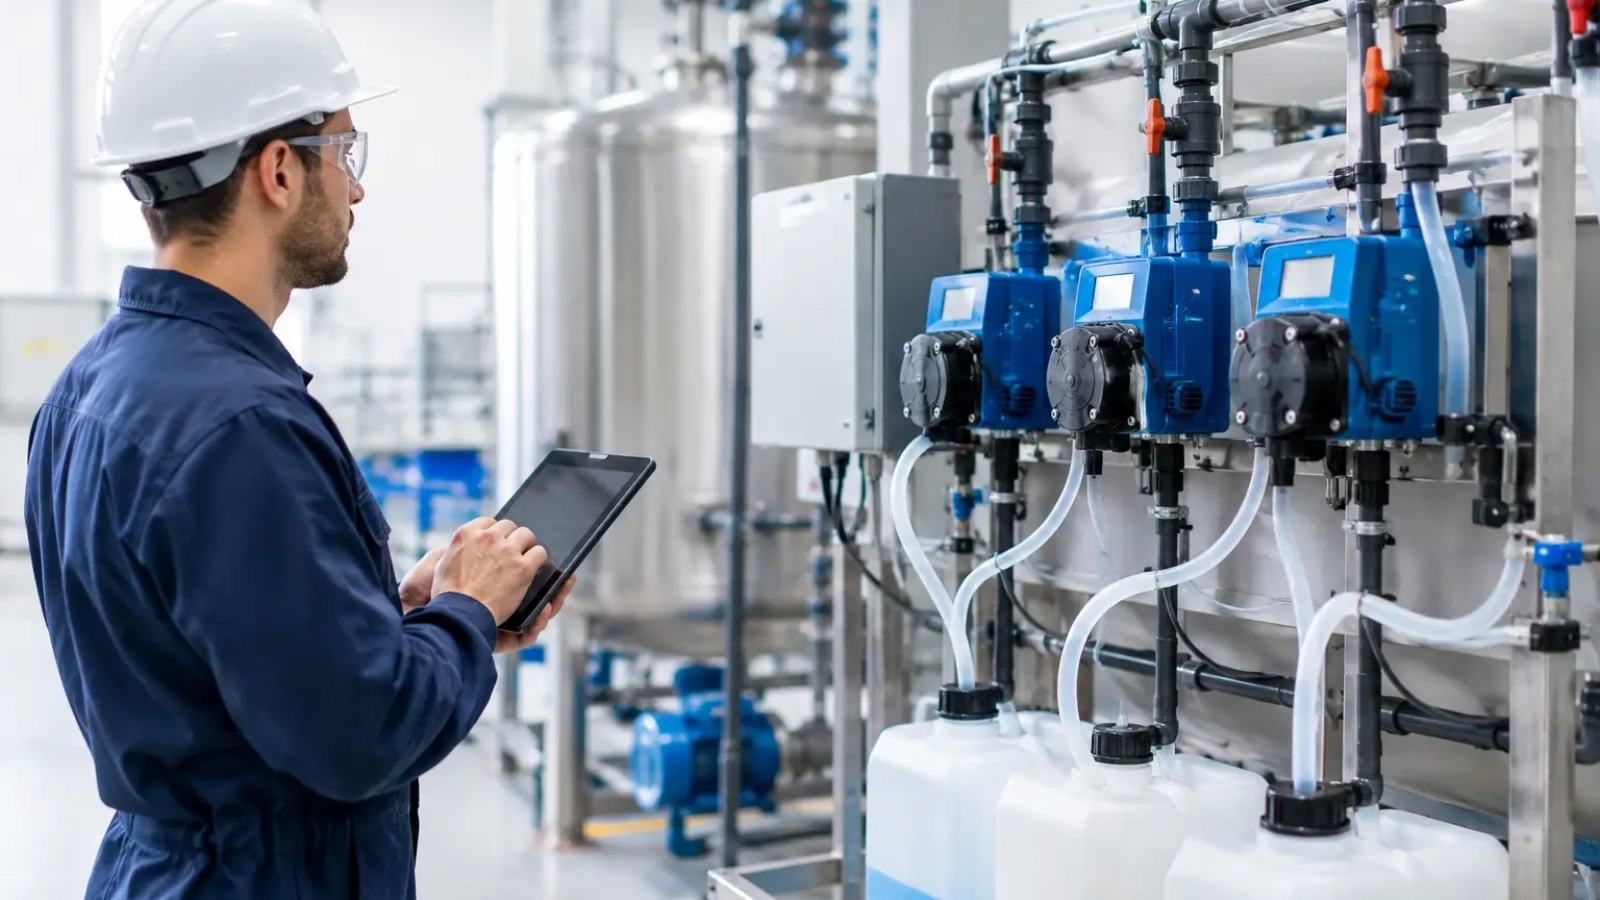
La dosificación química automatizada integra equipos de inyección con señales de campo para dosificar un reactivo a una tasa definida o variable. Según la aplicación, la bomba puede trabajar en proporción al caudal, por pulsos de un medidor, por tiempo, por nivel de tanque o a partir de una variable analítica como pH, conductividad, potencial de oxidación-reducción u oxidante residual.
El beneficio principal no es solo reducir la intervención manual. Es sostener una ventana química de operación que proteja el proceso y permita documentar lo que ocurre. Para un responsable de planta, esa trazabilidad facilita identificar por qué aumentó el consumo de producto, cuándo se modificó la calidad del agua y si el tratamiento está respondiendo como se espera.
Dónde aporta mayor valor
La automatización tiene un impacto distinto según el sistema. En torres de enfriamiento, una dosificación controlada de inhibidores de corrosión, dispersantes y biocidas ayuda a mantener los ciclos de concentración dentro del objetivo y a limitar depósitos, corrosión y crecimiento microbiológico. El control de conductividad suele participar en la purga, mientras que la inyección química debe coordinarse con el volumen de reposición y la demanda real del circuito.
En calderas, la precisión es especialmente relevante porque una desviación en el tratamiento puede afectar la transferencia de calor, la integridad de tubos y la calidad del vapor. Los secuestrantes de oxígeno, acondicionadores de alcalinidad y fosfatos, entre otros productos, requieren una estrategia que considere presión, retorno de condensados, calidad del agua de alimentación y resultados analíticos. No todos los parámetros se controlan en línea con la misma confiabilidad, por lo que el análisis de laboratorio conserva un papel de verificación.
Para ósmosis inversa, el antiincrustante normalmente se dosifica de manera proporcional al caudal de alimentación. Esta lógica permite mantener la concentración objetivo aun cuando cambia la producción. Si existe pretratamiento con ajuste de pH, coagulantes o biocidas compatibles con la membrana, es necesario revisar puntos de inyección, tiempos de contacto y compatibilidad química para evitar daños o pérdidas de desempeño.
En tratamiento de efluentes, las variaciones suelen ser más abruptas. Una corriente con cambios de pH, color, sólidos suspendidos, aceites o demanda química de oxígeno necesita una dosificación que pueda adaptarse, pero sin asumir que un sensor resolverá toda la complejidad del influente. La coagulación-floculación, la neutralización y la desinfección requieren pruebas de tratabilidad, seguimiento de lodos y ajustes basados en la descarga real.
Del dato a la bomba: cómo se diseña el control
El primer paso es definir qué variable debe permanecer estable y cuál será la señal que gobierne la dosificación. Si el objetivo es conservar una concentración de antiincrustante respecto al flujo, un caudalímetro es una referencia adecuada. Si se busca neutralizar una descarga ácida o alcalina, el pH puede ser la variable de control, aunque la respuesta del sistema debe considerar mezcla, tiempo de retención y la capacidad amortiguadora del efluente.
Después se selecciona el equipo de medición. Un sensor mal ubicado o sin mantenimiento genera decisiones incorrectas con apariencia de precisión. Las sondas de pH y potencial redox requieren limpieza, calibración y condiciones de instalación que eviten lecturas inestables. Los medidores de caudal deben corresponder al rango operativo y al tipo de fluido. También conviene validar que la señal disponible sea compatible con el controlador y las bombas de dosificación.
La lógica de control debe incluir límites. Una bomba no debería incrementar indefinidamente la inyección porque el sensor detectó una condición fuera de rango. Las alarmas de nivel bajo, flujo nulo, falta de producto, presión anormal, pérdida de señal y sobredosificación protegen tanto al proceso como al personal. En sistemas críticos, es recomendable contar con interbloqueos que detengan la dosificación cuando no hay circulación o que activen un modo seguro ante una falla de instrumentación.
El punto de inyección merece la misma atención que el controlador. Debe existir suficiente mezcla para que el reactivo se distribuya y se mida correctamente, sin provocar concentración localizada, corrosión puntual o incompatibilidades. La válvula de inyección, la tubería, el material de los sellos y la presión del proceso deben ser compatibles con el producto químico y la operación esperada.
Una automatización útil no elimina la supervisión
La automatización disminuye la variabilidad causada por ajustes tardíos o dosificación irregular, pero no reemplaza la interpretación técnica. Un incremento sostenido en la demanda de biocida puede indicar mayor carga microbiológica, pérdida de eficiencia en la purga o contaminación externa. Elevar automáticamente la dosis puede ser una acción temporal, no necesariamente la solución de fondo.
Por esa razón, las tendencias de consumo deben revisarse junto con análisis de agua, inspecciones de equipo y variables de producción. El valor está en relacionar los datos: consumo de químico por metro cúbico, corrosión, conductividad, presión diferencial, calidad de efluente, volumen de purga y condiciones de operación.
Errores que elevan costos y riesgos
Uno de los errores más comunes es automatizar una dosis que nunca fue técnicamente validada. Si la fórmula de dosificación parte de una concentración objetivo incorrecta, el sistema repetirá el error con gran consistencia. Antes de programar set points, es indispensable confirmar la dosificación mediante pruebas, análisis y condiciones reales de carga.
También es frecuente usar control por pH sin considerar el tiempo de mezcla. El controlador detecta una lectura alejada del objetivo, agrega reactivo, y antes de que el producto se distribuya vuelve a dosificar. El resultado puede ser una oscilación constante y un consumo elevado. Ajustar la ubicación del sensor, incorporar retardos y definir una banda de control razonable suele ser más efectivo que exigir una respuesta inmediata.
Otro problema es seleccionar bombas sin margen suficiente de caudal o presión. Una bomba trabajando siempre al límite pierde capacidad de ajuste, mientras que una sobredimensionada puede dosificar de manera poco precisa a bajos flujos. El cálculo debe considerar concentración del producto, dosis máxima, caudal de proceso, contrapresión, viscosidad y posibles cambios futuros en la operación.
La seguridad no debe quedar fuera del proyecto. Los tanques requieren contención secundaria cuando aplica, señalización, ventilación y accesibilidad para carga segura. Las líneas de succión deben evitar entradas de aire, y los equipos de protección personal, procedimientos de respuesta a derrames y hojas de seguridad forman parte de una operación confiable.
Cómo evaluar el retorno operativo
El retorno de una solución automatizada no se mide únicamente por el ahorro de reactivo. Una menor variación de dosis puede reducir purgas innecesarias, prolongar la vida útil de membranas, intercambiadores y tuberías, evitar limpiezas no programadas y mejorar la estabilidad del efluente. En sistemas de alta criticidad, prevenir una pérdida de producción puede representar el mayor beneficio económico.
Para evaluar resultados, conviene establecer una línea base antes de implementar cambios. Deben registrarse consumo de químicos, volumen de agua, frecuencia de intervención, resultados analíticos, eventos de corrosión o incrustación, disposición de lodos y costos de mantenimiento. Después de la puesta en marcha, los indicadores se comparan por unidad de producción o volumen tratado, no solo por consumo total mensual.
El proyecto también debe contemplar sostenibilidad. Dosificar lo necesario, en el momento adecuado, reduce desperdicio químico y ayuda a controlar descargas. No obstante, la automatización solo mejora el desempeño ambiental si se alinea con un programa integral de tratamiento, metas de reúso, manejo responsable de residuos y cumplimiento de los parámetros aplicables a cada planta.
Químicos Roma aborda estos proyectos desde la ingeniería de proceso: diagnóstico del agua, selección de reactivos, definición de equipos, acompañamiento en arranque y seguimiento de indicadores. Esa visión evita tratar la bomba dosificadora como un componente aislado y la convierte en parte de una estrategia de protección de activos y eficiencia hídrica.
La decisión más útil no es preguntar qué equipo automatiza más funciones, sino qué control necesita realmente el proceso para operar de forma estable. Cuando la instrumentación, el reactivo y la lógica de dosificación responden a una necesidad comprobada de planta, cada mililitro aplicado puede aportar protección, continuidad y mejor uso del agua.

Add a Comment